
 Español
 English
 中文简体
 русский
 Français
 Español
 عربى
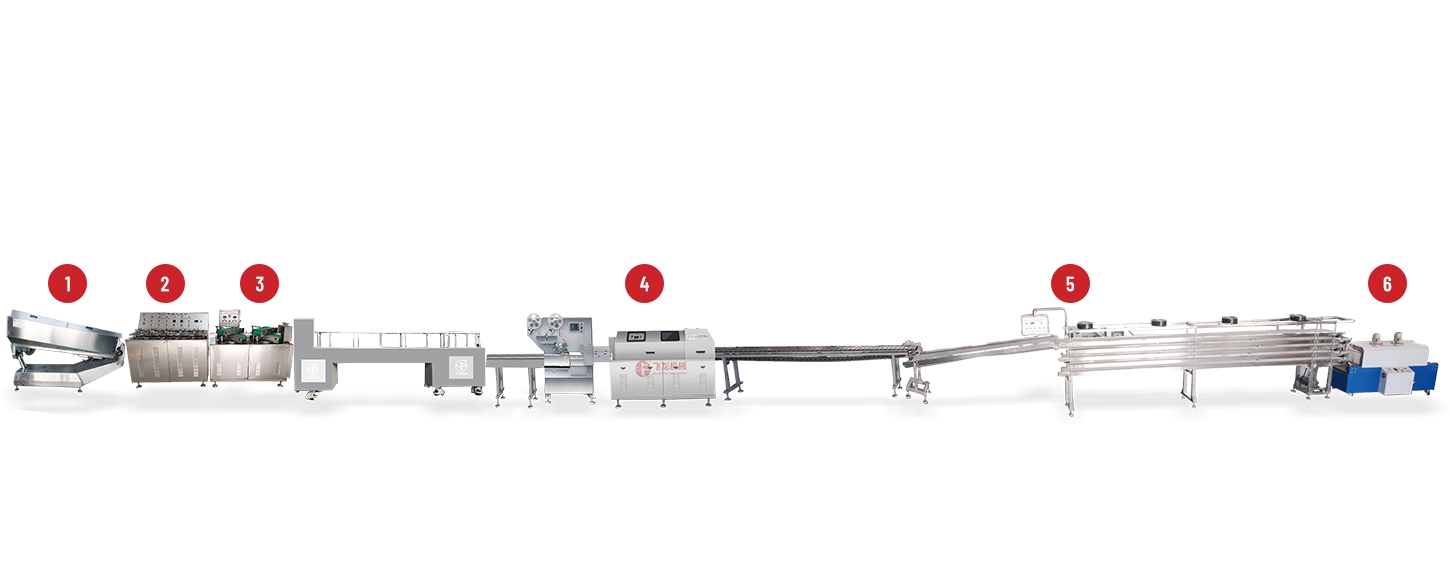
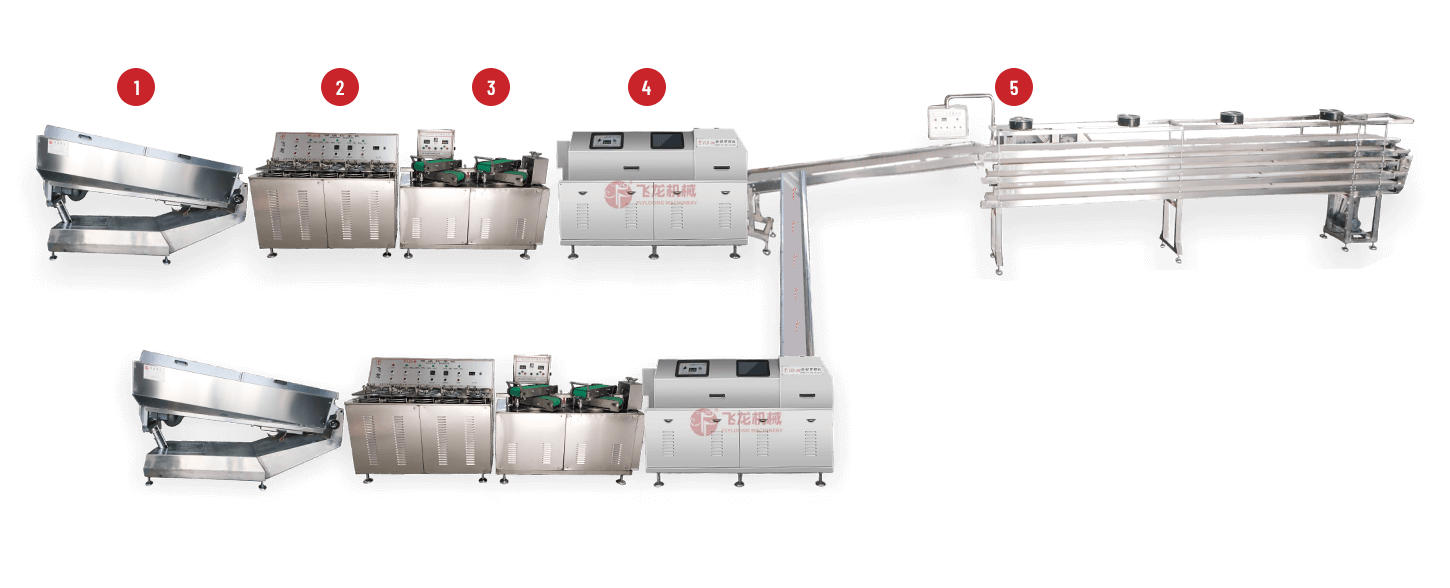
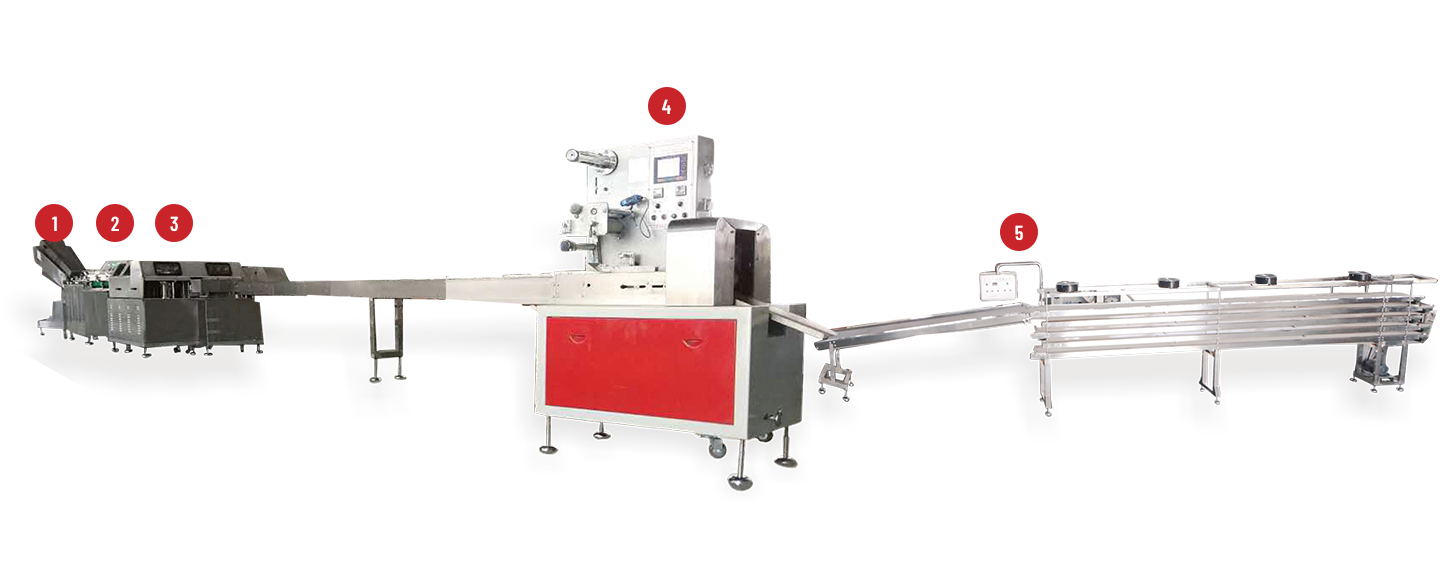
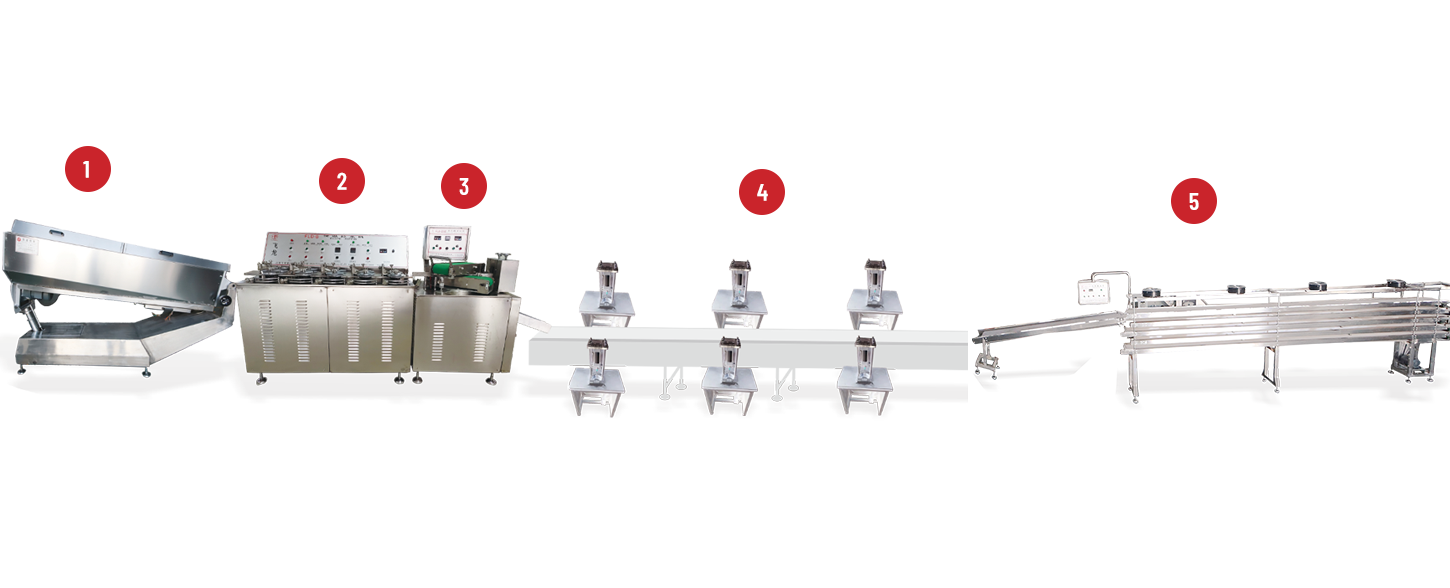
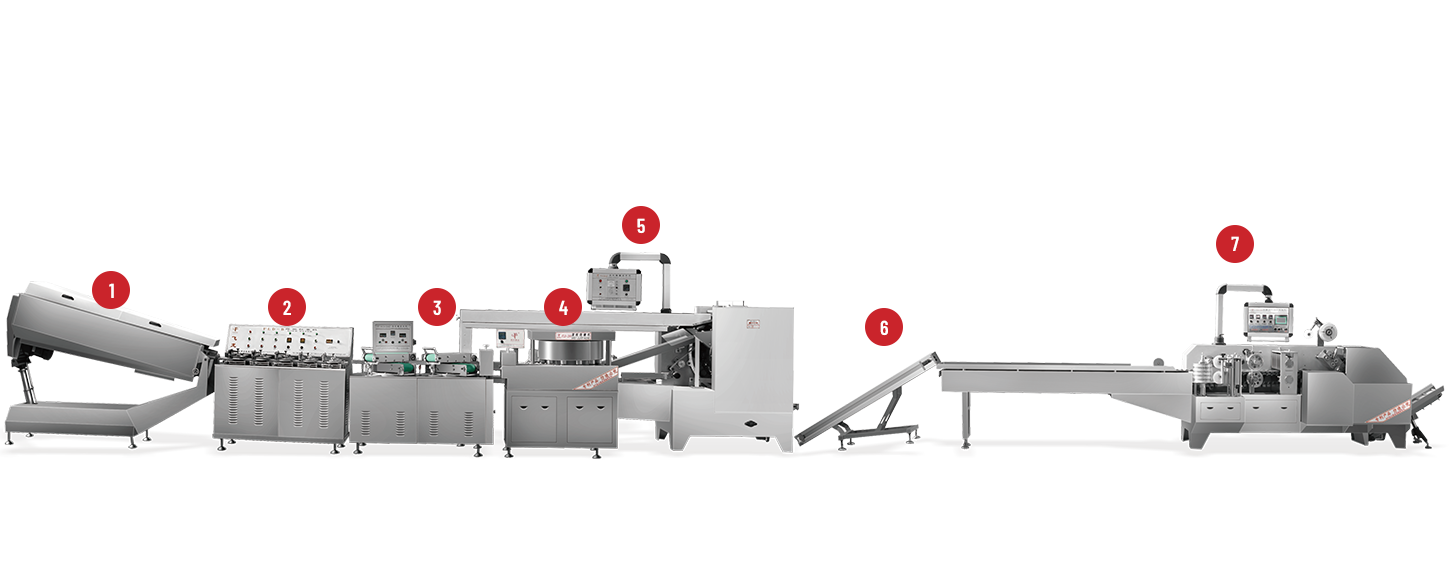
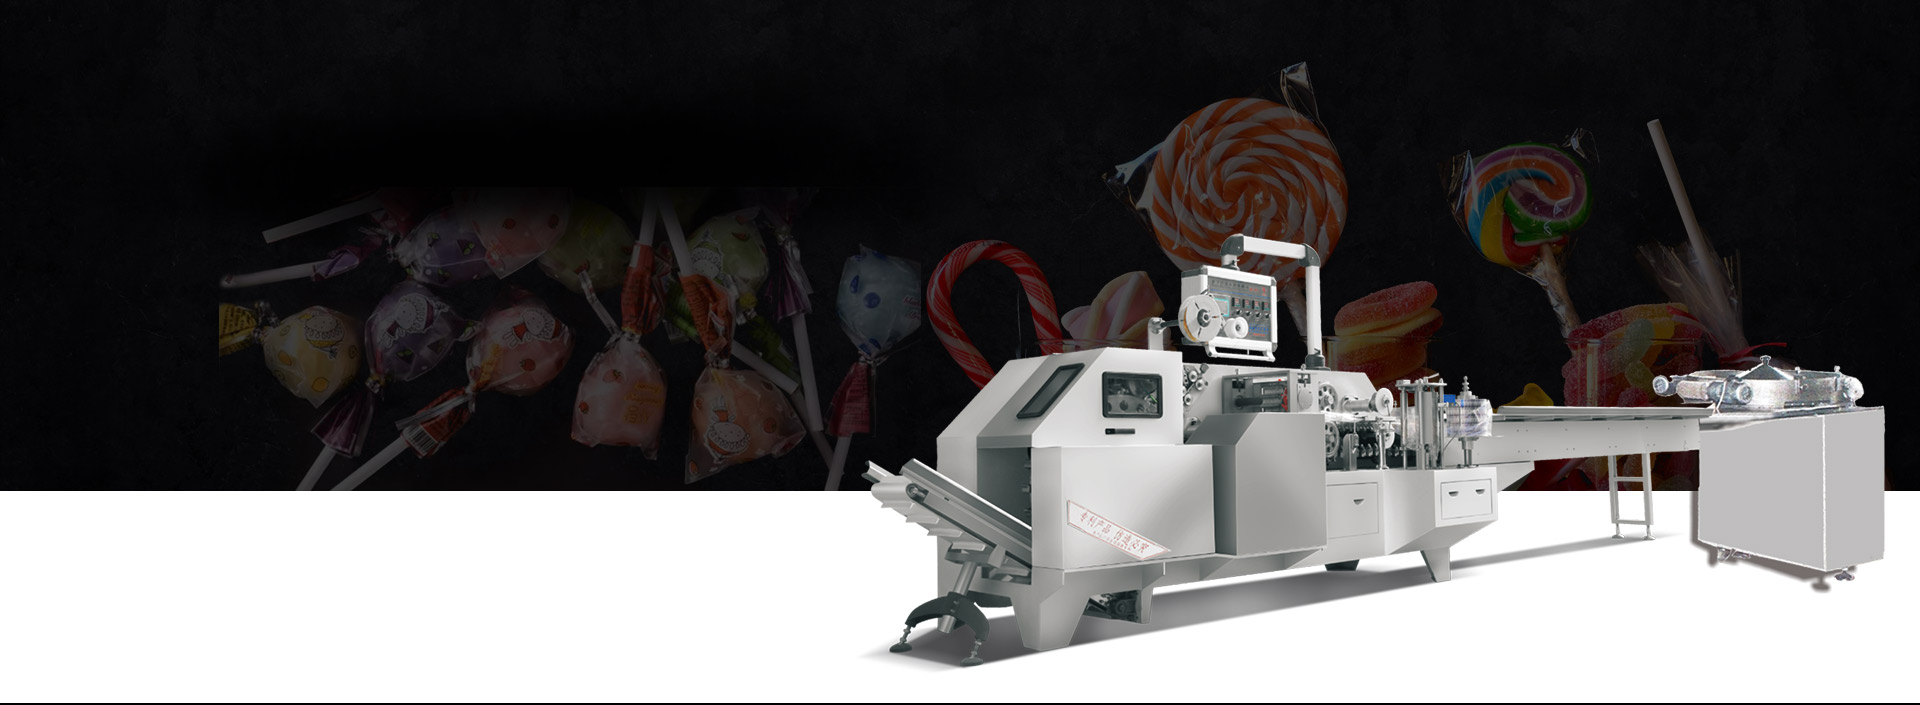
Observe una línea de paletas de colores corriendo a toda velocidad y la física involucrada se vuelve obvia rápidamente: el jarabe de azúcar caliente, cocido a alrededor de 145-150°C y reducido a aproximadamente 2-4% de contenido de humedad, tiene una ventana de trabajo estrecha antes de que se endurezca demasiado para darle forma o permanezca demasiado suave para mantener un patrón en espiral limpio. Convertir ese almíbar de una olla de cocción por lotes en una paleta envuelta individualmente, montada en un palo y en capas adecuadas, a un ritmo de docenas o cientos de piezas por minuto, es exactamente el problema de coordinación que las líneas automáticas de paletas deben resolver.
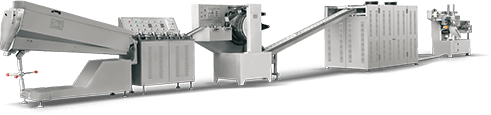
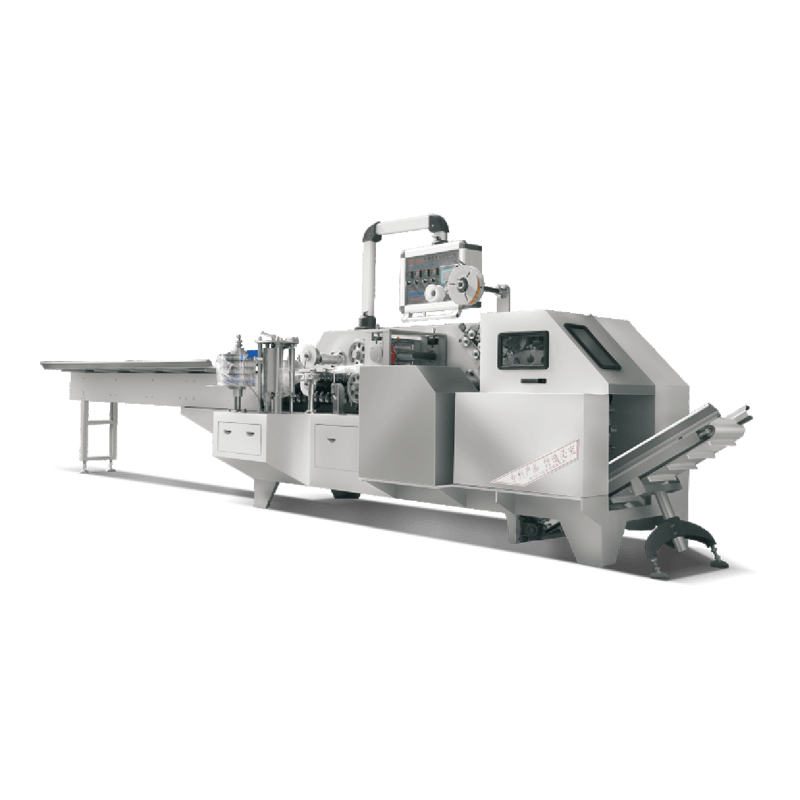
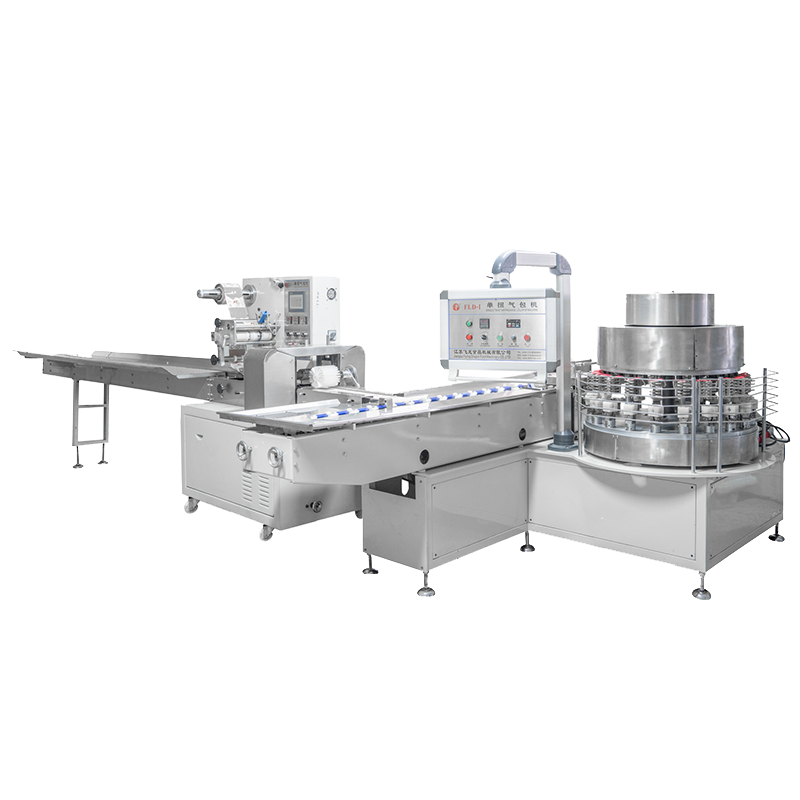
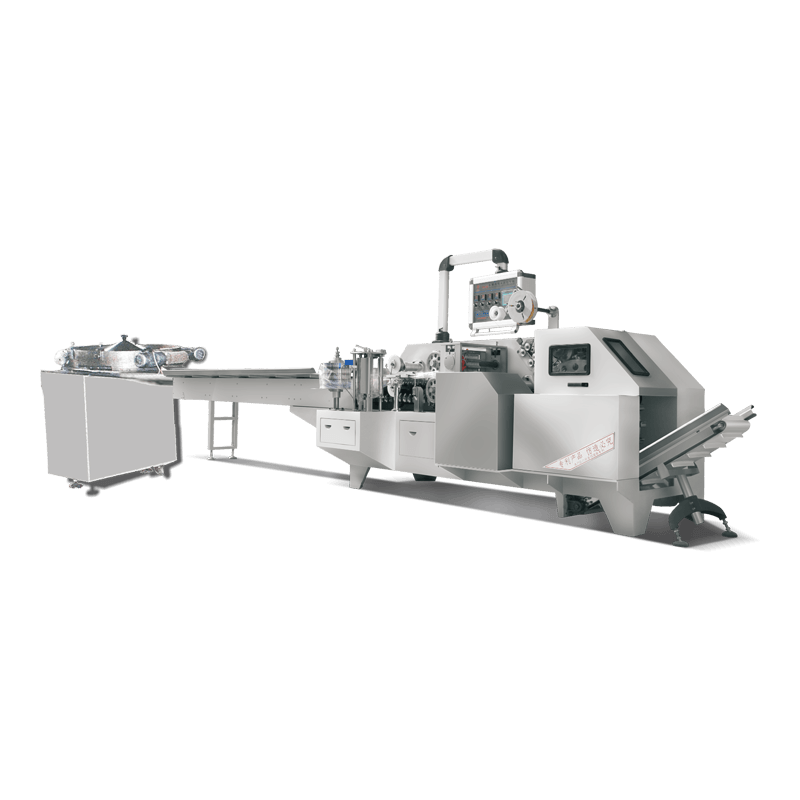
Las piruletas arcoíris se ganaron su atractivo minorista precisamente porque ese patrón en espiral en capas es realmente difícil de falsificar de manera convincente a mano en un volumen comercial: las bandas de color necesitan un ancho constante, la espiral necesita una rotación uniforme y la pieza terminada debe enfriarse y fraguar sin que los colores se desvanezcan entre sí. un máquina automática de paletas arcoiris Por lo general, encadena la formación de cuerdas de caramelo, la torsión en espiral, el troquelado o la formación rotativa, la inserción de varillas, el enfriamiento y, a menudo, el envoltorio inicial en una secuencia mecánica continua, reemplazando lo que de otro modo sería un proceso manual realmente difícil de escalar de manera consistente.
Sin embargo, si una configuración de máquina específica se adapta a un determinado negocio de dulces depende en gran medida de los objetivos de volumen de producción, cuántas variantes distintas de productos se planifican, el espacio disponible y cuánta flexibilidad manual desea conservar la operación. Una línea continua de troquel rotativo diseñada para una producción de un solo SKU de gran volumen resuelve un problema completamente diferente que una configuración de formación de lotes más pequeña diseñada para un pastelero que realiza cambios frecuentes de sabor y color en lotes pequeños.
¿Qué tipos de necesidades de producción de dulces puede abordar una máquina automática de paletas Rainbow?
La producción de paletas arcoíris suena como una categoría, pero los requisitos reales de la máquina difieren considerablemente dependiendo del volumen de producción, la complejidad del color y la frecuencia con la que cambia la línea de productos.
Un fabricante que ejecuta uno o dos diseños en espiral establecidos en un gran volumen generalmente quiere una línea de formación rotativa continua: almíbar alimentado de manera constante desde una olla de cocción continua, formado con cuerda y torcido mecánicamente, cortado y pegado en un ciclo fijo. Un fabricante que opera una línea más amplia de temporada o para el mercado de regalos, intercambiando combinaciones de colores y formas con más frecuencia, generalmente se beneficia más de una línea con capacidad de cambio de matrices más rápida y estaciones manuales de transmisión de color más accesibles, incluso con cierto costo en términos de rendimiento bruto.
El método de preparación del color también importa directamente aquí. Los efectos del arco iris generalmente provienen de la unión de varios colores de almíbar en la etapa de formación de la cuerda (creando el remolino característico) o de la superposición de cuerdas de almíbar precoloreadas antes de torcerlas. El primer método necesita un cabezal formador y un troquel dimensionador de cuerdas capaces de manejar alimentación multicolor sin que los colores se enturbien; el segundo necesita capacidad de procesamiento por lotes ascendente para preparar y mantener varios lotes separados de jarabe de color a la temperatura adecuada simultáneamente, listos para combinar.
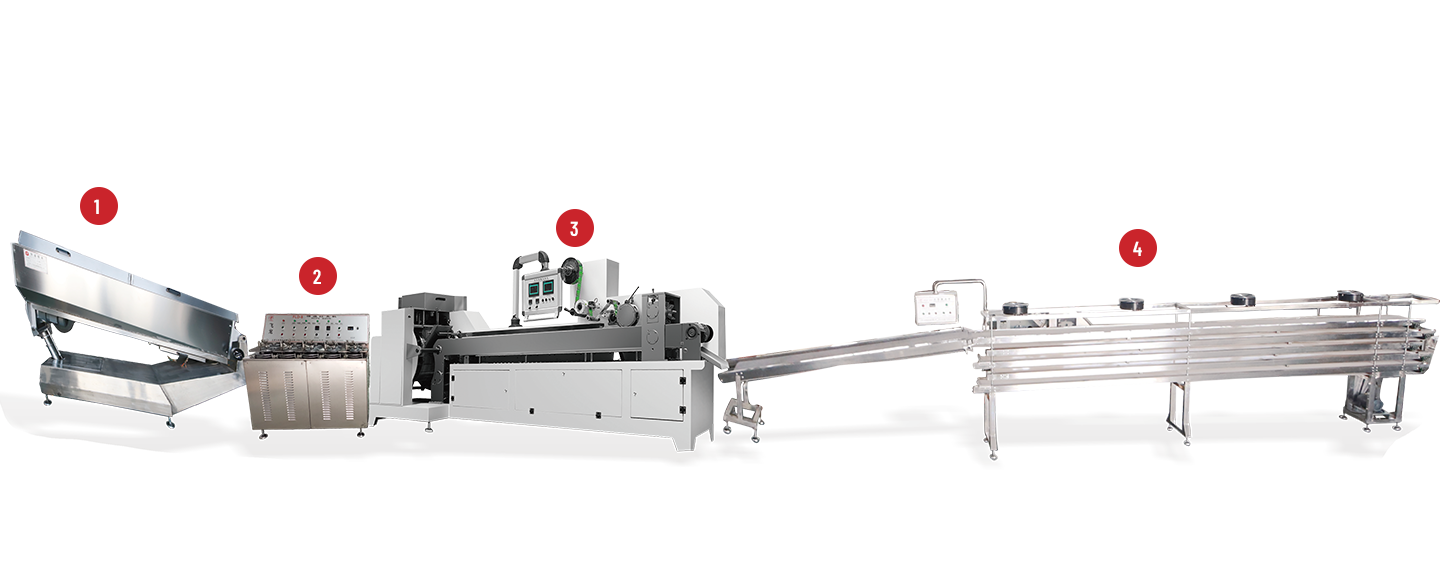
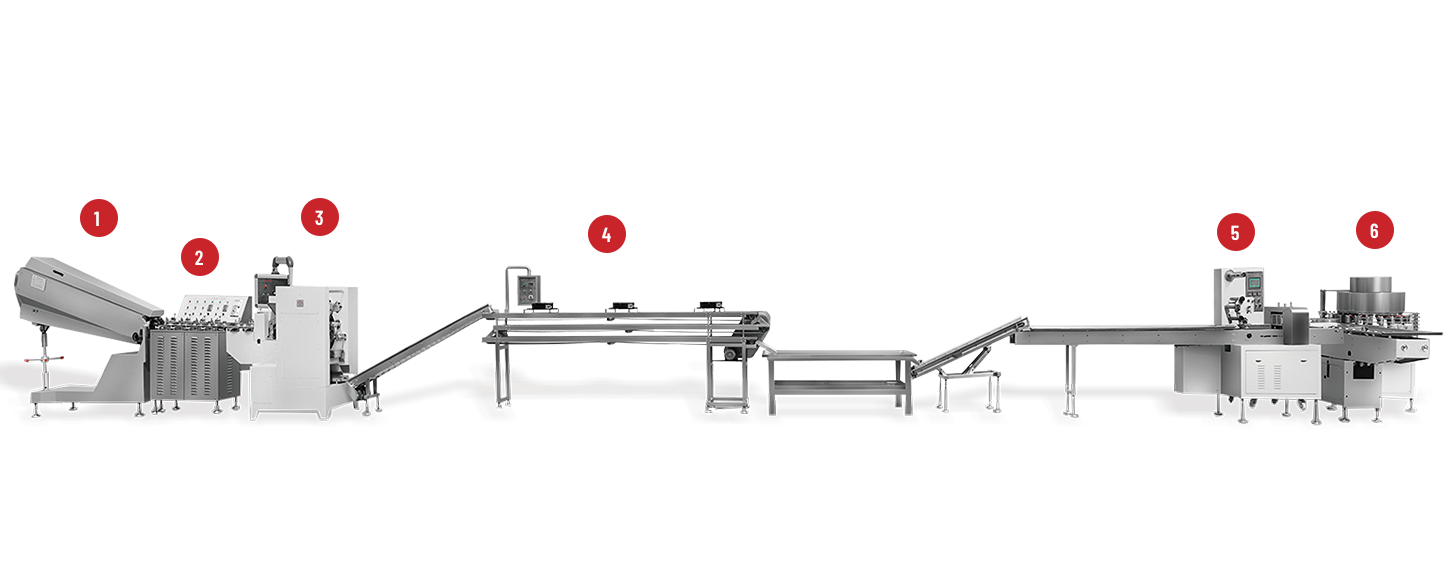
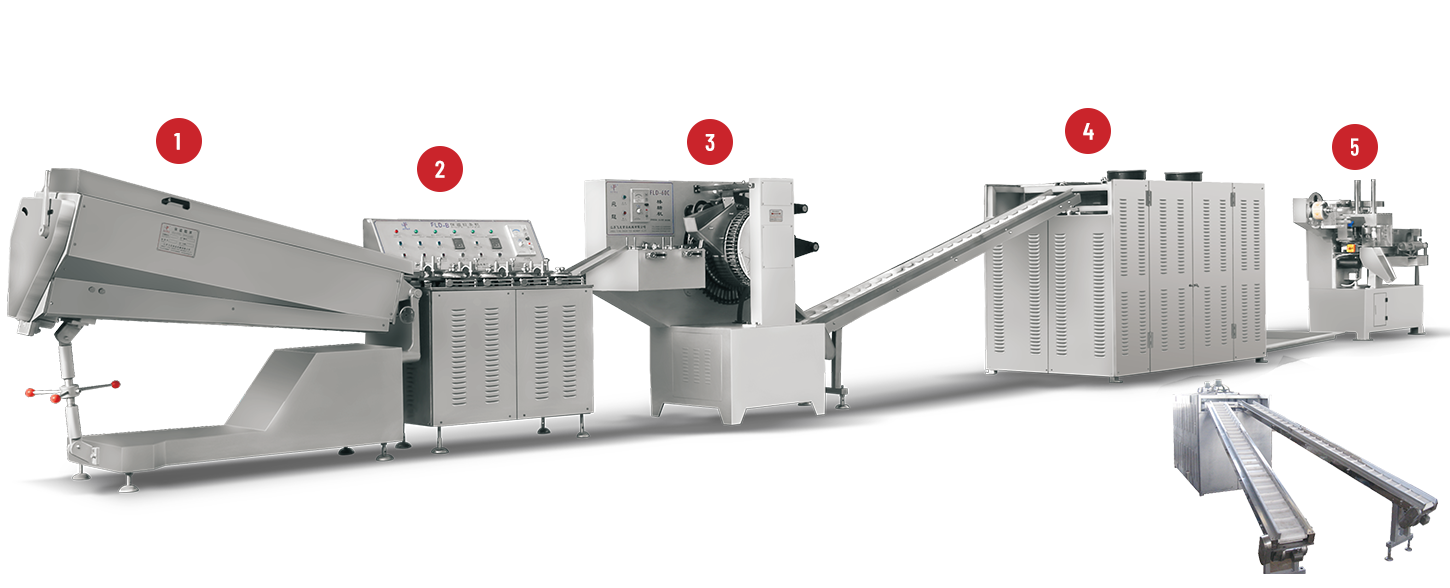
La integración de líneas es la otra variable importante. Las operaciones de mayor volumen generalmente requieren cocción, conformado, túnel de enfriamiento, inserción de varillas y envoltorio, todo ello vinculado mecánicamente en una ruta transportadora continua, minimizando la transferencia manual entre etapas. Las operaciones más pequeñas o más experimentales a veces mantienen deliberadamente ciertas etapas (particularmente el embalaje final o la inspección) como pasos manuales separados, intercambiando parte del rendimiento por una solución de problemas y cambios de productos más fáciles.
Nada de esto significa que una configuración de máquina universal cubra bien todos los casos. Significa que los requisitos de producción reales (volumen, complejidad del color, frecuencia de cambio) deben definirse claramente antes de evaluar configuraciones de línea específicas entre sí.
¿Cómo ayuda la automatización a la producción de Rainbow Lollipop?
La producción manual de paletas arcoíris se topa con un techo duro con bastante rapidez, principalmente porque la ventana de temperatura de trabajo del jarabe no espera a que un trabajador se ponga al día con la siguiente etapa.
Formar a mano una espiral de arcoíris implica tirar y torcer cuerdas de almíbar caliente, cortarlas a medida, insertar un palo mientras el caramelo aún está lo suficientemente caliente como para adherirse a él y luego transferirlo a una superficie fría antes de que la pieza pierda su forma o las bandas de color se desdibujen por el exceso de manipulación. Hacer esto de manera confiable a más de un modesto volumen por hora, con un patrón de color consistente y una colocación de barras en cada pieza, se vuelve realmente difícil una vez que aumentan los objetivos de producción, ya que la velocidad y precisión del manejo humano varían naturalmente de una pieza a otra.
La formación y torsión mecanizada de cuerdas resuelve el problema de consistencia directamente: un cabezal de formación tira y da forma a la cuerda de almíbar a un ritmo fijo y repetible, y un mecanismo de torsión aplica una rotación en espiral uniforme que no se desvía como lo hace inevitablemente la técnica de torsión manual durante un turno largo. Luego, un mecanismo sincronizado de alimentador de barras inserta barras en el momento preciso de la curva de enfriamiento cuando el caramelo está lo suficientemente firme como para sostener la barra de forma segura pero aún no está completamente fraguado; un tiempo que es difícil de alcanzar de manera consistente con la mano, pero sencillo para un alimentador mecánico correctamente calibrado que funciona en un ciclo fijo.
La integración del túnel de enfriamiento extiende aún más esta consistencia, moviendo las piezas formadas a través de una zona de caída de temperatura controlada a una velocidad fija del transportador en lugar de depender del enfriamiento ambiental de la habitación, que varía según la temperatura ambiente, la humedad y la cantidad de piezas que se encuentran en una bandeja de enfriamiento a la vez.
Nada de esto elimina la necesidad de que haya gente en la línea. Alguien todavía necesita administrar el procesamiento por lotes de jarabe y la preparación del color, monitorear visualmente la calidad de la formación para detectar rayas o defectos de forma, manejar la limpieza de rutina y los cambios de matrices, y administrar la logística de empaque. Lo que la automatización cambia es en qué tareas dedican su tiempo las personas: alejándose del conformado manual repetitivo y con precisión en el tiempo, hacia el monitoreo, el juicio de calidad y la resolución de problemas, lo que generalmente es un mejor uso de la mano de obra calificada en una planta de producción de dulces.
¿Puede una máquina admitir diferentes diseños de Rainbow Lollipop?
La flexibilidad del diseño en una línea de paletas se reduce casi por completo a cómo se diseñan el troquel de formación y los componentes de dimensionamiento de la cuerda, ya que ese es el hardware que da forma directamente al perfil final del caramelo.
Un cabezal formador giratorio de matriz fija produce una forma y un tamaño consistentes de manera confiable a alta velocidad, pero cambiar a una silueta significativamente diferente generalmente significa cambiar físicamente el juego de matrices, un proceso que va desde un cambio de herramientas bastante rápido en líneas comerciales bien diseñadas hasta un cambio más complicado en equipos más simples o más antiguos. Los fabricantes que utilizan una o dos formas de núcleo se benefician de la optimización en torno a una configuración de matriz fija, ya que la frecuencia de cambio se mantiene baja y el rendimiento se maximiza.
La variación del patrón en espiral es una cuestión de flexibilidad separada de la forma. La cantidad de colores que fluyen hacia la cuerda, el diámetro de la cuerda que pasa a la etapa de torsión y la relación de torsión (rotaciones por unidad de longitud) influyen en el aspecto del patrón en espiral terminado: las torceduras más apretadas producen bandas de colores más estrechas y frecuentes; Los giros más sueltos producen bandas más anchas y audaces. Ajustar estos parámetros generalmente requiere menos cambios mecánicos que cambiar el propio troquel de formación, ya que a menudo se controlan mediante ajustes de velocidad de avance y rotación en lugar de cambios físicos de herramientas.
Esta distinción tiene importancia directa para la planificación de la producción. Una empresa que desea una auténtica variedad de formas (pops redondos, pops de disco plano, siluetas novedosas) necesita presupuestar el tiempo de inactividad para el cambio de troqueles y posiblemente varios juegos de troqueles como costo de capital. Una empresa que desea variedad de colores y patrones dentro de una forma consistente a menudo puede lograrlo simplemente ajustando la configuración, sin la misma inversión en herramientas ni penalización en el tiempo de cambio.
Una flexibilidad razonable, adaptada a lo que la línea de productos realmente necesita, tiende a servir a un negocio mucho mejor que la máxima flexibilidad teórica que en su mayor parte no se utiliza. Una línea diseñada para manejar seis formas diferentes, pero que en la práctica solo utiliza dos, ha pagado por la complejidad que no utiliza, a costa de una operación y mantenimiento más simples en una línea construida exactamente para el rango realmente necesario.
¿Es una máquina automática de piruletas Rainbow adecuada para diferentes escalas de producción?
La escala de línea debe compararse honestamente con el volumen de producción real y la trayectoria comercial, ya que comprar excesivamente capacidad de automatización crea su propio conjunto de problemas tanto como comprar menos.
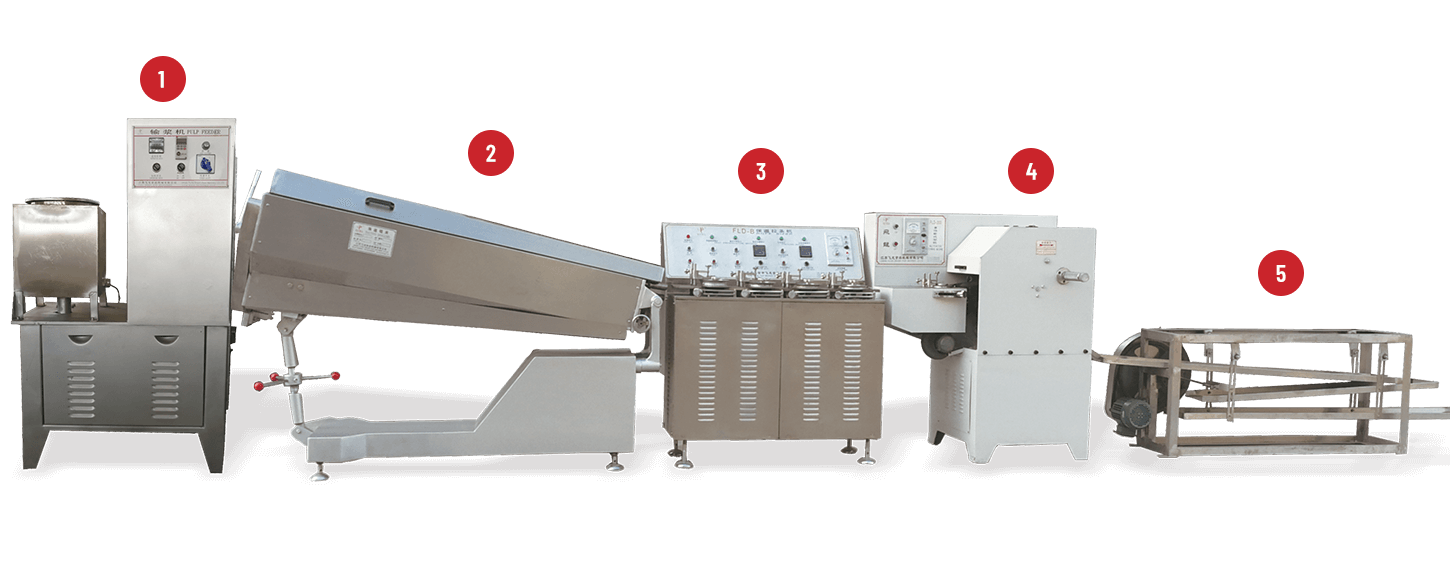
Un pastelero más pequeño que produce unos pocos miles de unidades por semana, a menudo en una gama rotativa de sabores y diseños estacionales, generalmente obtiene mejores resultados con una configuración semiautomática: conformado y enfriamiento mecanizados, pero conservando la inserción manual de varillas o la transmisión manual de colores, lo que mantiene el costo de capital bajo y preserva la flexibilidad para cambiar productos con frecuencia sin cambios extensos de troqueles o configuraciones. Ejecutar una línea de alto volumen completamente continua con baja utilización desperdicia capacidad y agrega gastos generales de mantenimiento y limpieza desproporcionados a la producción real.
Una operación más grande que ejecuta una producción continua de una o dos SKU en un gran volumen (decenas de miles de unidades diarias) generalmente justifica una línea continua totalmente integrada, donde el aumento de rendimiento y el beneficio de consistencia superan claramente la menor flexibilidad y el mayor costo inicial del equipo. Con este volumen, incluso las pequeñas ganancias de eficiencia por unidad derivadas de la automatización total se traducen en ahorros de costos significativos.
El riesgo genuino que vale la pena señalar es elegir equipos basados en el nivel de automatización como un objetivo en sí mismo, en lugar de como un medio para alcanzar un objetivo de producción específico y calculado. Una línea totalmente automatizada que permanece inactiva durante gran parte de un turno porque el volumen real de pedidos no respalda su capacidad de rendimiento no está entregando un valor proporcional a su costo; una línea más simple y mejor adaptada que se acerca más a su capacidad diseñada la mayor parte del tiempo generalmente sirve mejor al negocio desde el punto de vista financiero, aunque parezca menos impresionante en una hoja de especificaciones.
La integración del flujo de trabajo existente merece la misma consideración que la capacidad bruta. Si los procesos actuales de dosificación de jarabe, inspección de calidad y envasado de un fabricante ya están organizados en torno a un ritmo particular, el nuevo equipo de formación debe sincronizarse con ese ritmo en lugar de forzar una reorganización total de etapas de producción no relacionadas que ya estaban funcionando bien.
¿Cómo puede una máquina automática Rainbow Lollipop respaldar la variedad de productos?
La variedad de productos en esta categoría generalmente se desarrolla a través de tres palancas bastante distintas (forma, patrón de color y presentación del empaque) y cada una interactúa de manera diferente con el equipo de conformado real.
La variedad de formas, como se mencionó anteriormente, se relaciona directamente con las herramientas de troquelado y generalmente representa el tipo de cambio de mayor costo y menor frecuencia que admite una línea de producción. La variedad de colores y patrones es considerablemente más flexible en líneas bien diseñadas, ya que es en gran medida una función de la preparación del lote de jarabe y los ajustes de la etapa de formación en lugar de las herramientas físicas: una historia de colores pastel más suaves (útil para baby shower o líneas de temporada de primavera) y un arco iris saturado más audaz (útil para un producto estándar para todo el año) a menudo pueden ejecutarse en el mismo troquel y cabezal de formación, solo que con diferentes lotes de jarabe ascendentes alimentándose.
La presentación del embalaje es la tercera palanca y es en gran medida independiente de la etapa de formación. La misma paleta física, con la misma forma y patrón de color, puede presentarse en un simple envoltorio giratorio para el comercio minorista a granel, en un envoltorio impreso individual para una línea de regalos de marca o en un paquete múltiple en bolsas para un canal de ventas diferente, una distinción que afecta principalmente a los equipos de embalaje y embalaje posteriores más que a la línea de formado en sí.
| Consideración de producción | Por qué es importante |
|---|---|
| forma de caramelo | Atado a troqueles; Mayor costo de cambio, menor frecuencia de cambio en la mayoría de las operaciones. |
| Color y patrón | Controlled largely through syrup batching and forming settings; comparatively low-cost flexibility |
| Rope diameter and twist ratio | Determines spiral band width and visual density of the finished pattern |
| Stick insertion timing | Needs calibrating to the candy's actual cooling curve, not a fixed generic setting |
| Packaging format | Largely independent of forming stage; tied to downstream wrapping and packing equipment |
| Overall line sequencing | Determines how quickly a new color or pattern idea moves from concept to finished, packaged product |
This breakdown is genuinely useful for production planning, since it clarifies that "adding product variety" doesn't automatically mean an expensive tooling investment—depending on which specific lever a business wants to pull, the actual cost and complexity involved can differ enormously.
What Role Does Production Consistency Play?
Visual pattern is the entire commercial premise of a rainbow lollipop—buyers notice it specifically because of the spiral, and a batch where that spiral comes out muddy, uneven, or off-center undermines the product's core appeal regardless of how it tastes.
Mechanized rope forming and twisting delivers consistency mainly by removing hand-to-hand variation—every rope gets pulled to the same diameter, every twist gets applied at the same rotation rate, every piece moves through the identical cooling tunnel profile. This is where automated forming genuinely outperforms manual production on a metric that matters directly to the product's shelf appeal, not just on raw output speed.
Consistency requirements extend past the visible pattern into functional details that matter just as much commercially. Stick placement needs to be centered and secure enough to survive shipping and handling without the stick working loose or the candy cracking around the insertion point. Piece weight needs staying within a tight tolerance both for consistent portion presentation and for accurate packaging line calibration downstream. Moisture content at the point of packaging needs controlling carefully, since a piece that's slightly under-dried can turn sticky in the wrapper, while over-drying can create excess brittleness and breakage during handling.
None of this removes the need for direct human inspection, even on a fully automated line. Syrup batches vary slightly with raw material lot changes. Ambient humidity shifts affect drying and setting time. Tooling wears gradually and needs periodic inspection and replacement. Trained operators watching the line for early signs of streaking defects, stick misalignment, or shape drift catch problems well before they'd show up as a costly rejected batch at final quality control.
A well-run rainbow lollipop operation therefore pairs mechanical consistency at the forming and cooling stages with active human oversight watching for the kinds of drift that automation alone won't self-correct—which is really the practical, sustainable balance successful confectionery lines settle into rather than trying to remove human judgment from the process entirely.
How Should Manufacturers Match the Machine With Their Production Process?
Specification should start from a clearly defined production target, not from browsing available equipment and working backward.
1. What specific lollipop product is being planned?
Pin down shape, target size, color pattern complexity, and expected stick specification before evaluating forming equipment, since these directly determine die and forming-head requirements.
2. What's the realistic product variety over the next one to two years?
A business planning genuine shape diversity needs to budget for die tooling investment and changeover time from the outset, not discover the need after committing to a single-die line.
3. What does current manual production actually cost in labor hours per unit?
Quantifying existing manual bottlenecks—specifically where forming, twisting, or stick insertion consume disproportionate labor time—clarifies where automation investment would generate the clearest return.
4. How will finished pieces move into wrapping and packaging?
Confirming compatibility between the forming line's output rate and downstream wrapping equipment's intake rate avoids creating a new bottleneck by solving the forming stage alone.
5. What's the actual available floor space and utility capacity?
Continuous lines with integrated cooling tunnels need meaningfully more floor length than a compact semi-automatic setup, and cooking stages need adequate steam or electrical capacity confirmed before equipment arrives.
6. How frequently will color or pattern changes realistically happen?
Frequent changeovers favor equipment with faster cleaning and syrup-changeover characteristics, even if that means accepting a somewhat lower peak throughput rating.
7. Who will run and maintain this equipment day to day?
Confirming operator familiarity with the specific forming and cooling technology, or budgeting for adequate training, avoids a scenario where sophisticated equipment underperforms simply because staff aren't yet comfortable running it at full capability.
Working through this sequence turns equipment selection into a calculation grounded in the business's actual production reality, rather than a comparison of competing spec sheets in isolation.
Can an Automatic Rainbow Lollipop Machine Support Future Product Changes?
Candy markets shift with seasons, trends, and retail channel demands, and a production line's ability to accommodate reasonable future change is worth weighing seriously at the specification stage rather than treated as a problem to solve later.
Building in this kind of flexibility doesn't mean specifying a line capable of literally any conceivable future product—that kind of open-ended flexibility usually comes at a real cost in complexity and price that most businesses never fully use. It means understanding which specific types of change are genuinely likely for a given product strategy, and specifying equipment that handles those particular changes reasonably well.
A confectioner with a clear seasonal calendar—say, pastel color runs for spring, bolder saturated colors for a Halloween or year-round core line—benefits from a forming line with quick color-batch changeover capability, since that's the type of variation their actual roadmap calls for regularly. A business planning to eventually expand into genuinely different shape categories, rather than just color variation, needs to budget die tooling investment into that roadmap from the start, understanding it as a planned capital cost rather than an unplanned line limitation discovered later.
Line integration continues to matter here too. A well-connected production sequence—cooking, forming, cooling, stick insertion, and initial packaging all mechanically linked—generally makes introducing a validated new color or pattern faster to bring to full production, since it doesn't require redesigning unrelated upstream or downstream stages just to accommodate the change.
Approaching equipment selection as one piece of a broader production strategy, rather than as an isolated purchase decision, is what lets a rainbow lollipop line actually support a business's product roadmap rather than constraining it. The equipment's real job extends beyond simply shaping candy—it becomes part of how a business organizes materials, labor, product range, and packaging together as a coherent, workable system.
An automatic rainbow lollipop machine genuinely fits different candy production needs precisely when its forming flexibility, throughput capacity, and changeover characteristics are matched deliberately against a manufacturer's actual product plan and production scale. Getting that match right starts with a clear picture of the candy and the business—not with a machine's spec sheet in isolation.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 Inicio
