
 Español
 English
 中文简体
 русский
 Français
 Español
 عربى
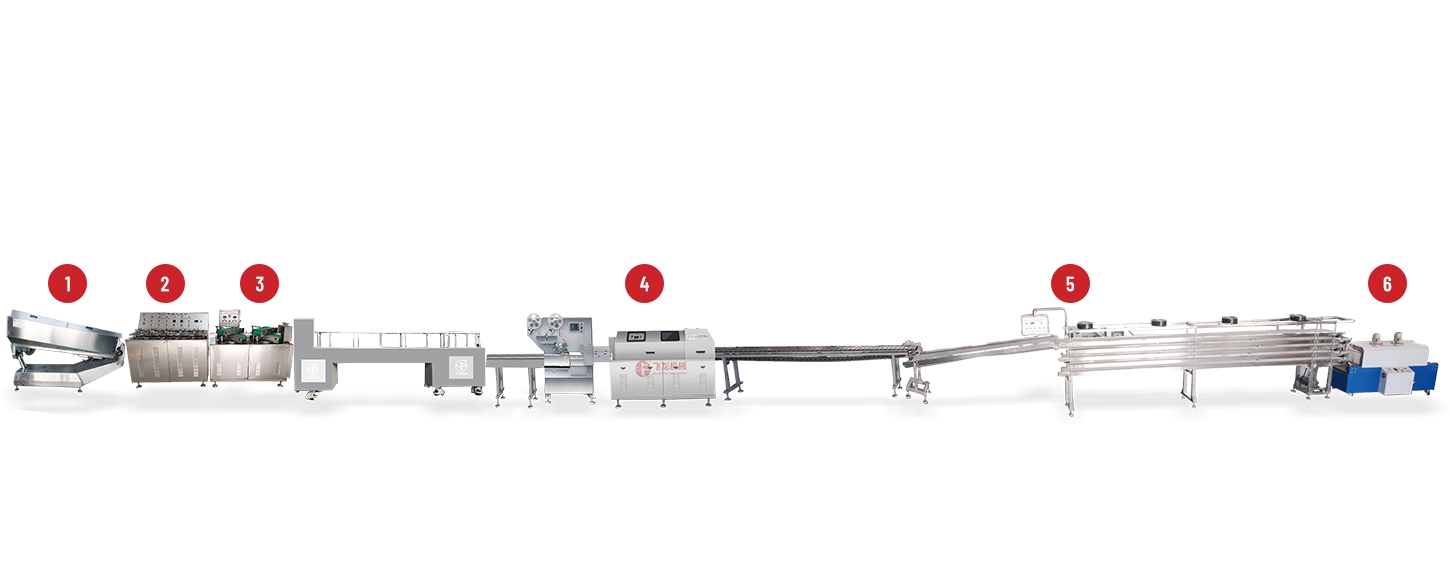
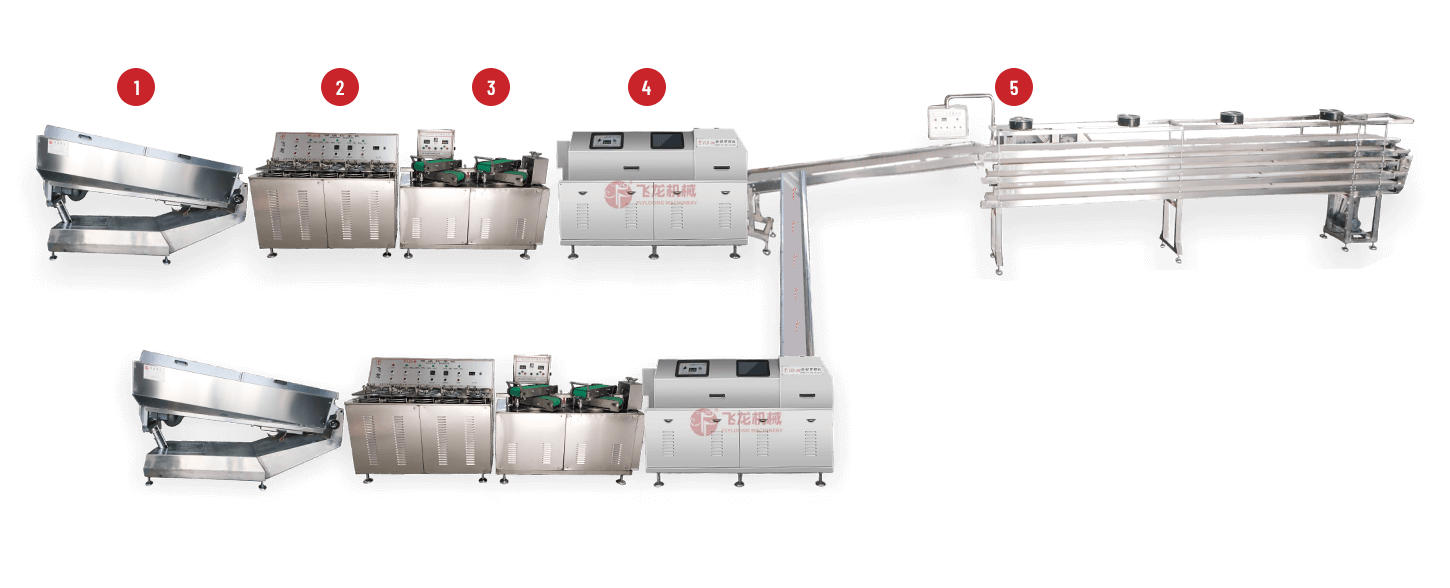
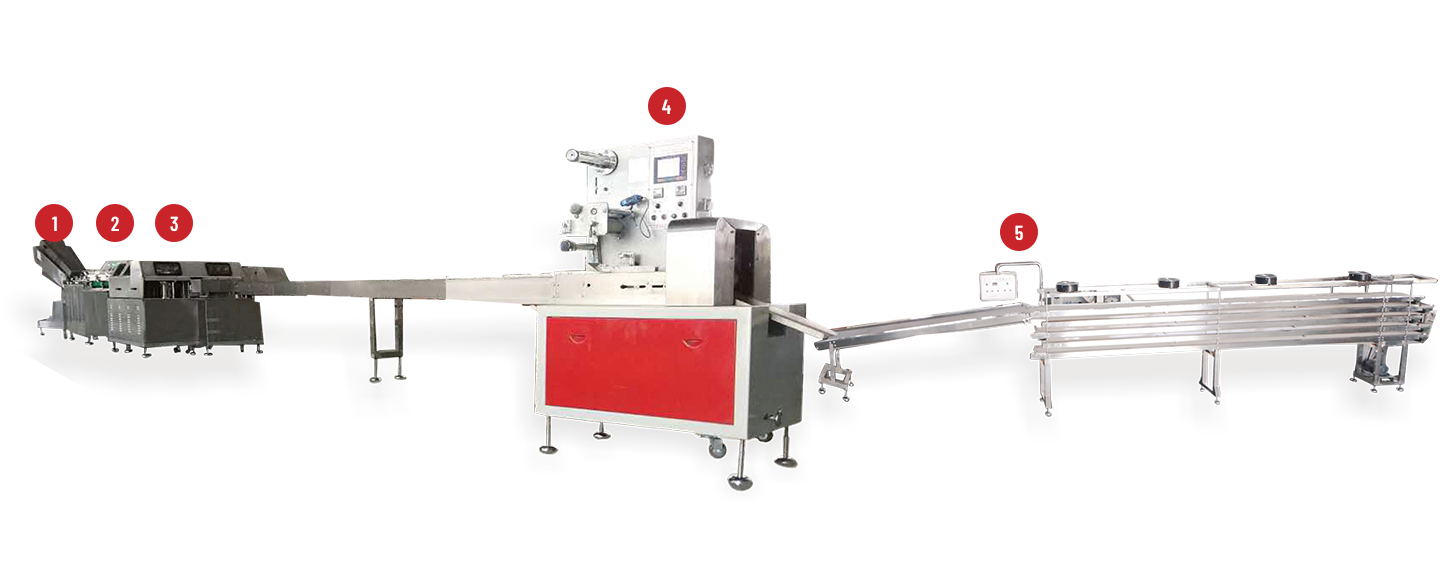
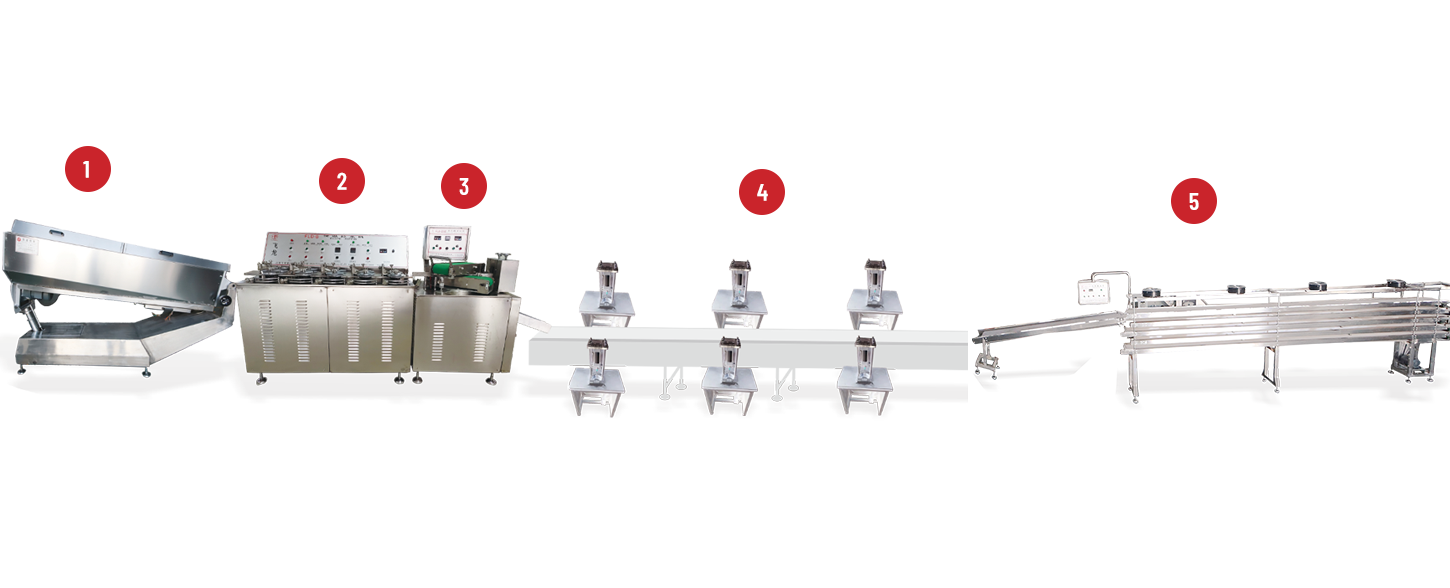
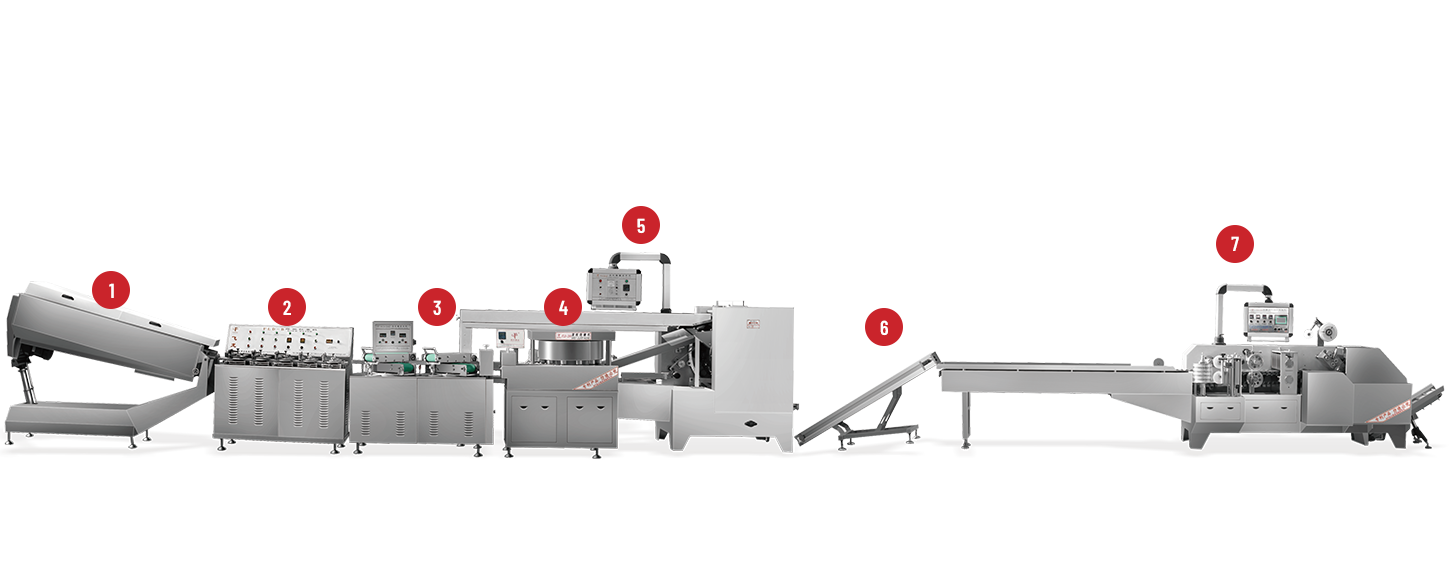
La confitería comercial depende de piezas que se ven y pesan igual desde el principio hasta el final. Cuando la forma, el tamaño o el acabado de la superficie cambian, las líneas de envasado se atascan, la presentación minorista se ve afectada y las expectativas de los clientes son más difíciles de cumplir. Los rellenos incompletos, el pegado, la deformación y las diferencias entre lotes generalmente provienen de más de una fuente: la condición de la masa del caramelo, el estado de las herramientas de formación, la estabilidad de los ajustes de la máquina y la forma en que se manejan las piezas después de salir del molde. Equipo profesional para hacer dulces apoya una producción consistente sólo cuando esos factores se controlan juntos en lugar de tratarse de forma aislada.
Qué significa la coherencia en la planta de producción
Geometría repetible de pieza a pieza
La forma y las dimensiones deben permanecer dentro de la banda de tolerancia establecida para el producto. Es posible que las piezas que sean demasiado largas, demasiado gruesas o con una forma desigual no quepan en bandejas, envoltorios o equipos de embalaje automatizados. Definir la variación aceptable por escrito brinda a los operadores y al personal de calidad una referencia compartida cuando deciden si una ejecución todavía está dentro de las especificaciones.
Peso estable y distribución uniforme del material
La variación de peso a menudo se debe a una entrega desigual de masa en la zona de formación. Algunas cavidades reciben menos material que otras; las piezas resultantes no pasan los controles de peso incluso cuando el contorno parece aceptable. El muestreo según criterios acordados (peso, contorno y relleno) detecta esta clase de defecto antes de que se acumulen grandes cantidades.
Calidad de la superficie junto con el tamaño y el peso
Las zonas rugosas, las marcas de pegado, las grietas finas y las secciones dobladas afectan la apariencia incluso cuando las dimensiones son correctas. Por lo tanto, la inspección de la superficie se lleva a cabo con la misma regularidad que los controles dimensionales, de modo que los defectos visuales no se descubran sólo en el embalaje.
Causas frecuentes de variación en los dulces formados
Cambios en el estado de la masa de caramelo
La temperatura, la viscosidad, la humedad residual y el equilibrio de los ingredientes cambian la forma en que la masa fluye hacia la herramienta y cómo se libera después. Una formulación que se forma limpiamente con una determinada consistencia puede formar hilos, anularse o pegarse cuando esa consistencia cambia. Las condiciones de preparación y conservación se mantienen dentro de los rangos establecidos para el producto; Las nuevas configuraciones se prueban mediante pruebas en lugar de aplicarse mediante suposiciones en cada receta.
Herramientas desgastadas, dañadas o mal combinadas
Las cavidades con bordes desgastados, superficies rayadas o características de expulsión dañadas ya no producen el contorno deseado ni una liberación limpia. Una herramienta diseñada para una geometría de pieza diferente no se adaptará repentinamente a un nuevo diseño. La inspección regular y la selección correcta de herramientas mantienen la superficie de conformado en un estado que coincide con el dibujo del producto.
Suministro irregular de material a la zona de formado
Cuando la alimentación de masa pulsa, es pobre o llega fuera de tiempo con el ciclo de formación, las cavidades se llenan de forma incompleta o desigual. La dispersión de peso y los rellenos cortos aparecen antes que otros defectos. Verificar la ruta de alimentación y su sincronización es un paso inicial recomendado antes de que los operadores cambien las presiones o velocidades de formación.
Configuraciones no registradas y diferentes hábitos del operador
Si un turno altera una velocidad o sincronización y no registra el cambio, el siguiente turno hereda un proceso diferente. Las pequeñas diferencias se acumulan hasta convertirse en variaciones visibles. Las configuraciones aprobadas escritas y utilizadas como punto de partida para cada ejecución reducen esta fuente de inconsistencia.
Liberación y manipulación una vez formada la forma
Una pieza puede salir correctamente de la herramienta y aún así deformarse por un traslado brusco, una caída pronunciada o una manipulación mientras aún está blanda. La investigación de defectos incluye el camino desde el molde hasta el punto de recolección, no solo la acción de conformado en sí.
Una secuencia práctica para aumentar la coherencia
Preparación estandarizada de la masa de caramelo.
Los procedimientos para cocinar, enfriar, mantener y entregar la masa están fijados para cada formulación. Se monitorean las variables relevantes y se anota cualquier desviación. Los ajustes se prueban de forma controlada para que la causa y el efecto permanezcan claros.
Inspección y cuidado de herramientas de conformado
Las superficies de encofrado se controlan a intervalos definidos para detectar residuos, desgaste y daños. Las herramientas se confirman con la forma requerida antes de que comience una campaña de producción. La limpieza y la inspección siguen las instrucciones del fabricante del equipo para que las herramientas sigan siendo aptas para la geometría prevista.
Estabilización de la entrega de material
La alimentación se observa durante todo el ciclo. El tiempo y el estado de los componentes de alimentación se revisan de acuerdo con el diseño real de la máquina. Los períodos recurrentes de escasez o abundancia se rastrean hasta su origen antes de que se cambien otros parámetros.
Control de la configuración de la máquina
Cada producto tiene un conjunto documentado de velocidades, tiempos y espacios o presiones ajustables. Durante la resolución de problemas, se cambia una variable a la vez cuando sea práctico, y el resultado se juzga en muestras medidas en lugar de con un breve vistazo a la descarga.
Inspección programada de piezas terminadas
La forma, las dimensiones, el peso y los defectos visibles se controlan en intervalos adecuados a la longitud del tiraje y al riesgo de deriva. Los resultados se registran para que aparezcan tendencias: desgaste gradual, un cambio después de una parada de limpieza o una diferencia entre lotes de masa.
Revisión de liberación y transferencia
Las piezas se examinan inmediatamente después de la expulsión para detectar marcas de adherencia o deformaciones. Se verifican la transferencia, la recolección y cualquier etapa temprana de enfriamiento para ver si agregan daños. Las correcciones se coordinan entre el conformado y el manejo en lugar de limitarse a una sola estación.
Respuesta estructurada a defectos típicos
Piezas incompletas o desiguales
Se revisan sucesivamente el suministro de material, el estado de las herramientas y los ajustes pertinentes de la máquina. Las piezas afectadas se comparan con la muestra aprobada. Si la falla es continua o intermitente, indica un error constante del proceso o un problema cíclico de alimentación o herramientas.
Pegar en la superficie de formación
Se examinan el estado del material, el estado de la superficie de la herramienta y la secuencia de liberación. La limpieza y cualquier auxiliar de liberación aprobado siguen las instrucciones del fabricante y se confirma que son adecuados para la formulación. Se evitan cambios que no estén respaldados por la receta o las instrucciones de la máquina.
Deformación después del conformado
Se comprueba el momento de liberación, el recorrido mecánico de alejamiento de la herramienta y su posterior manipulación. Los defectos que aparecen sólo después del alta se separan de los que ya están presentes en la cavidad, de modo que el esfuerzo se dirige a la etapa correcta.
Variación entre lotes
Se comparan los registros de preparación, el estado de las herramientas al inicio de cada lote, los ajustes vigentes y los procedimientos utilizados por los diferentes operadores. Los datos de inspección muestran qué variables se movieron y en qué medida, lo que reduce la búsqueda de la causa.
Cómo el diseño de equipos respalda un proceso estable
Alineación de herramientas con la geometría prevista
La disposición de formación debe ser capaz de producir el contorno y el espesor requeridos. Confirmar esa capacidad antes de que comience la producción regular evita una tirada larga de productos no conformes. Las discusiones sobre herramientas y, cuando sea posible, las pruebas con la masa real brindan evidencia más clara que los dibujos solos.
Repetibilidad mediante procedimiento e inspección
Los pasos operativos claros, las configuraciones escritas y las comprobaciones rutinarias de las herramientas y el producto reducen la dispersión evitable. Cuando la máquina ofrece funciones de ajuste y monitoreo, esas funciones se utilizan dentro de los límites descritos en el manual, no como sustituto de un procedimiento disciplinado.
Evaluación conjunta de alimentación, forma y descarga.
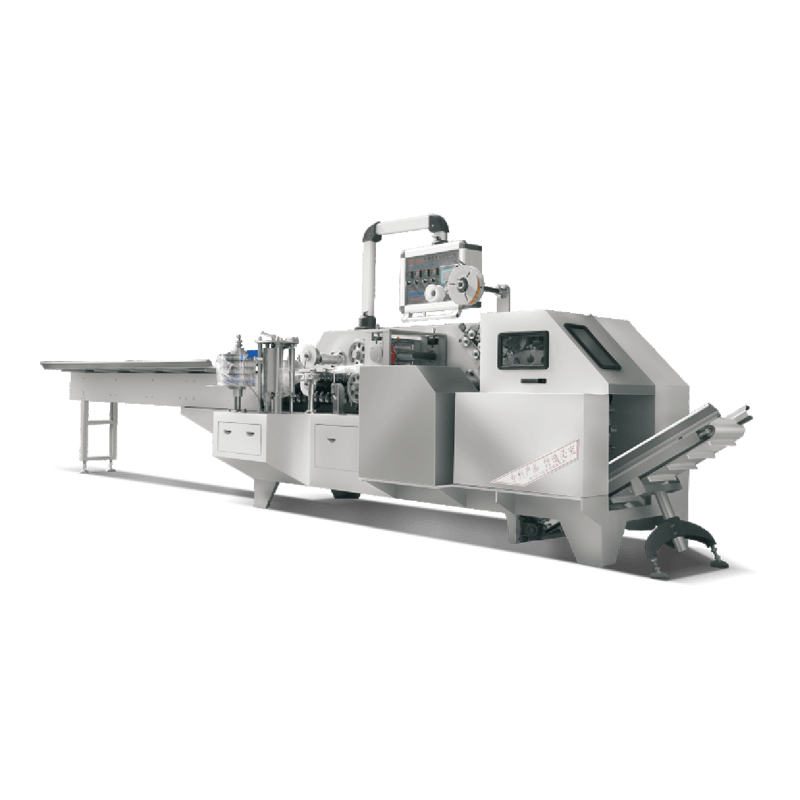
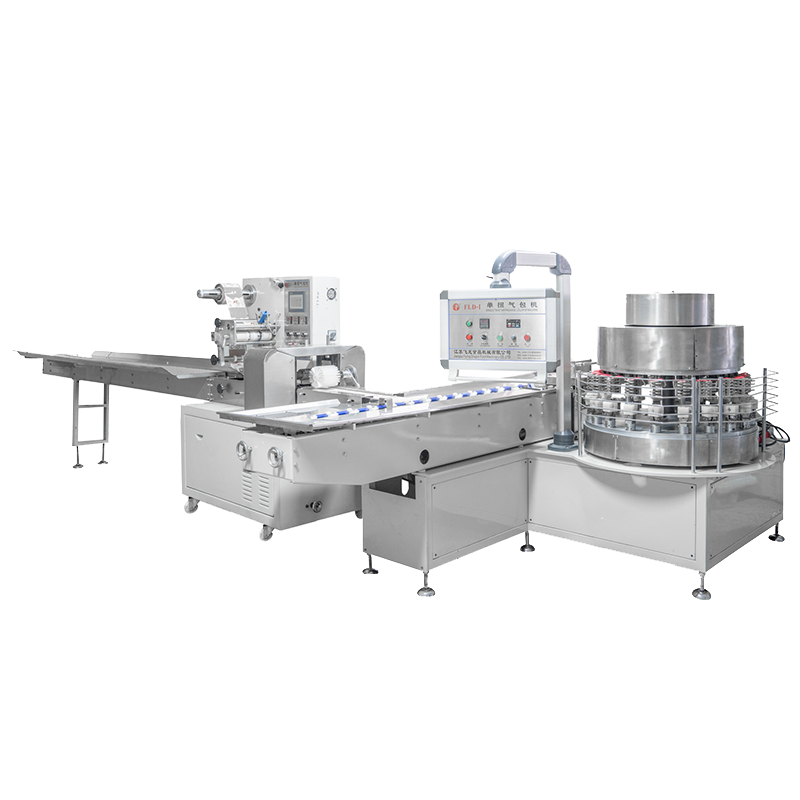
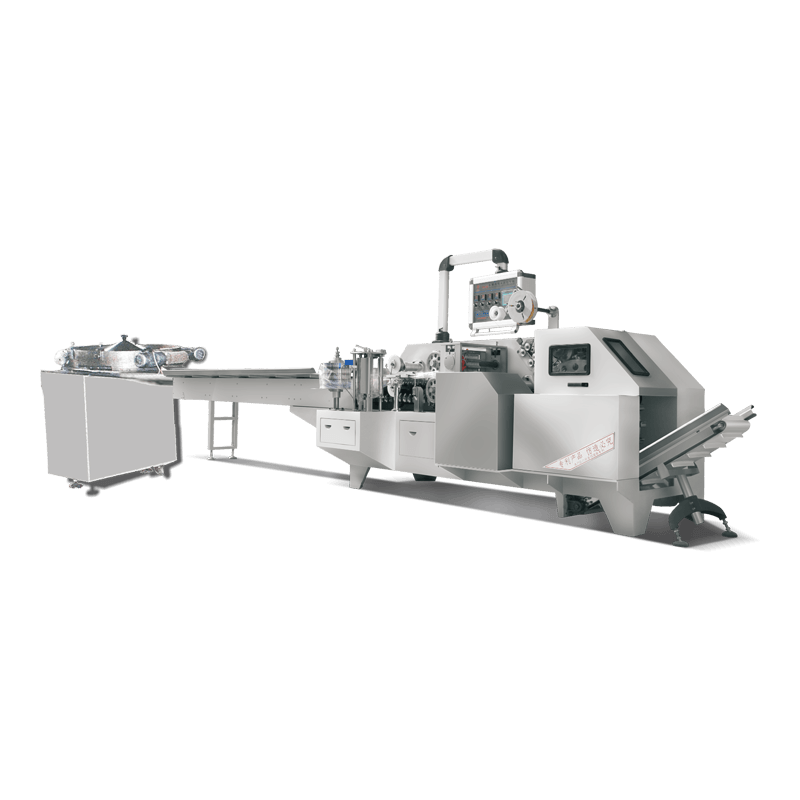
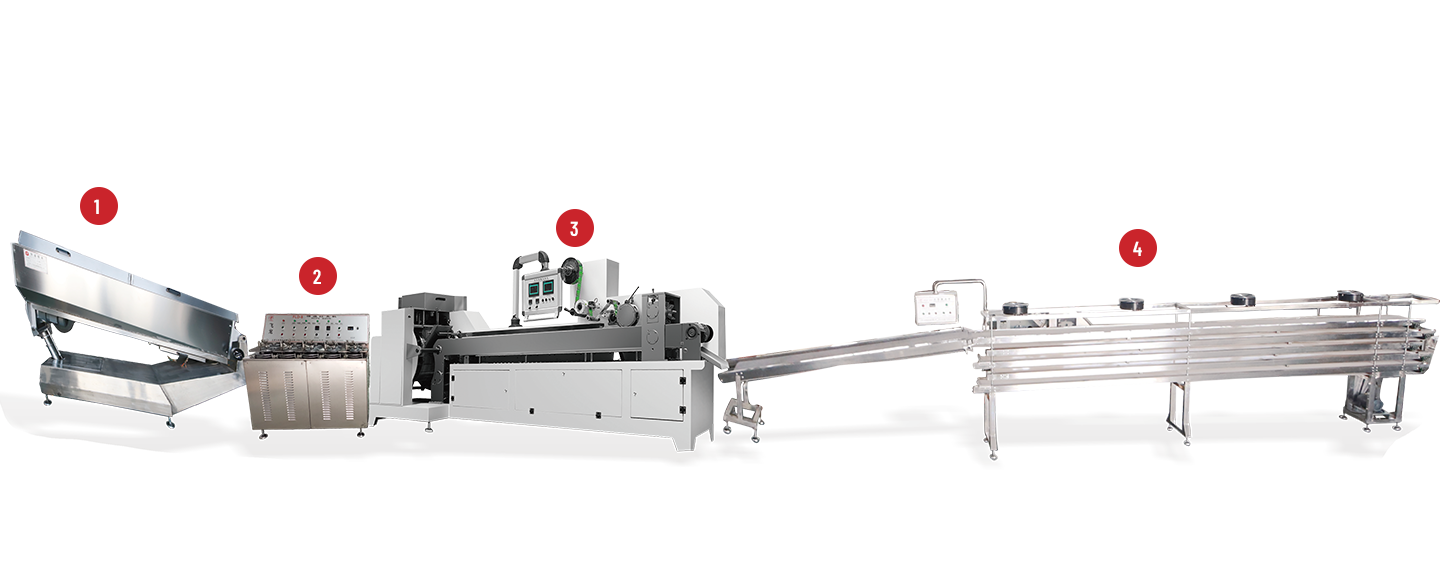
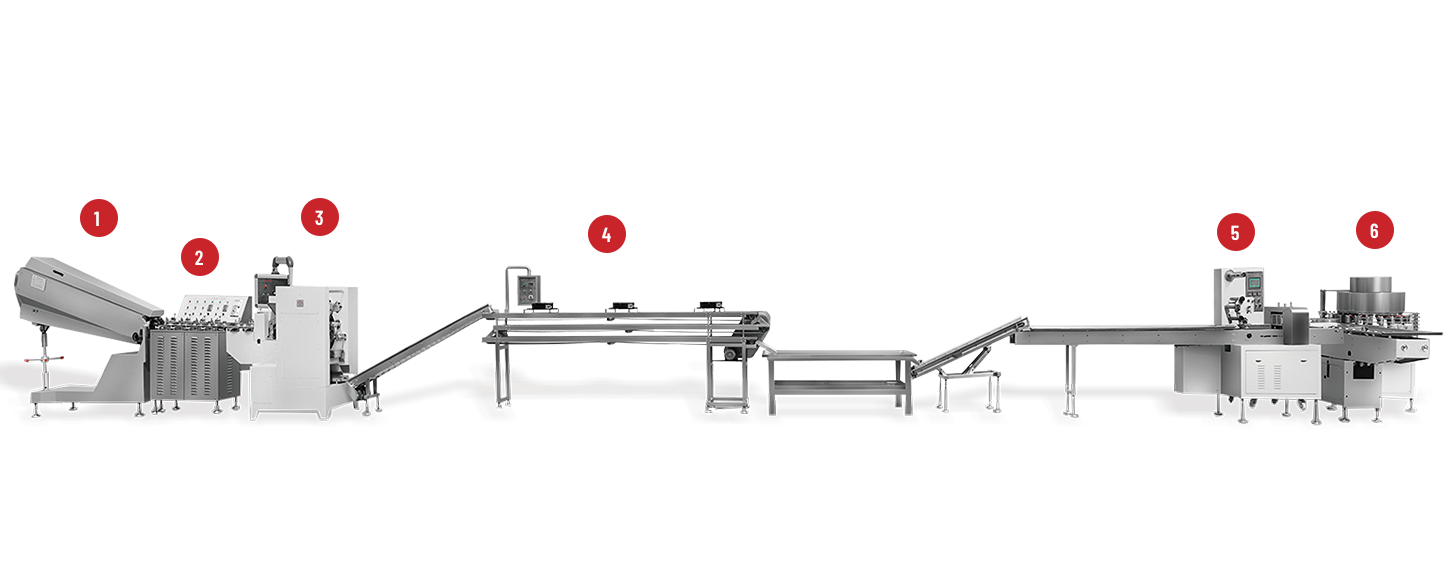
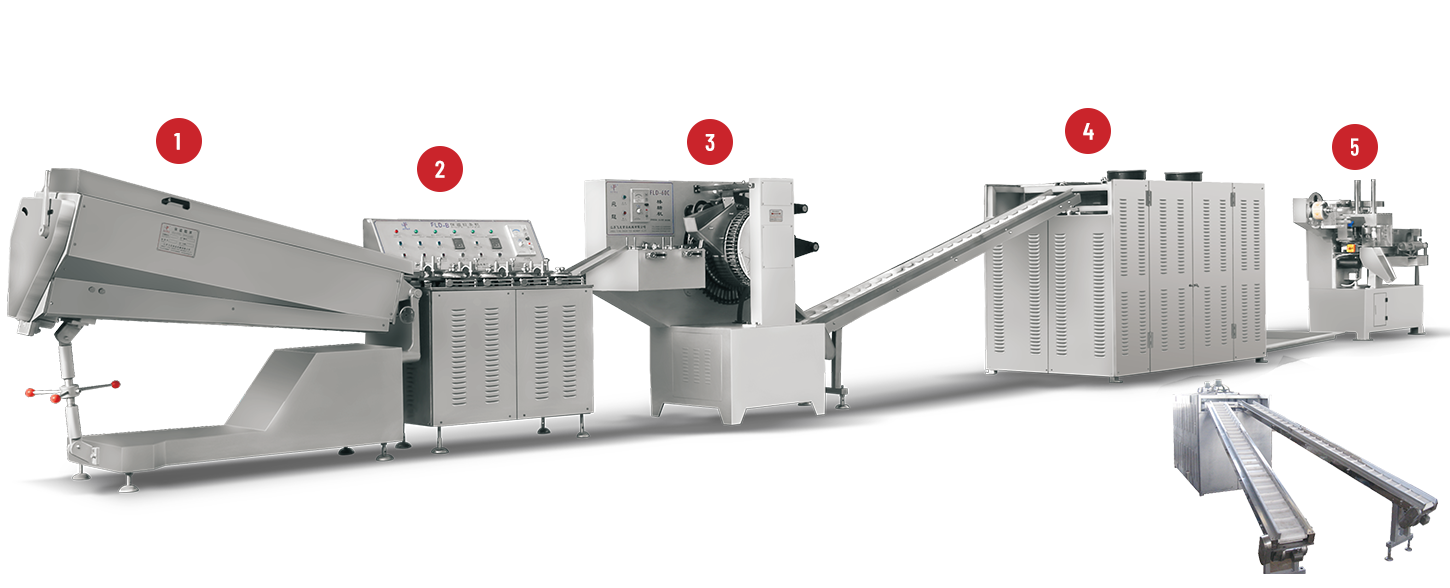
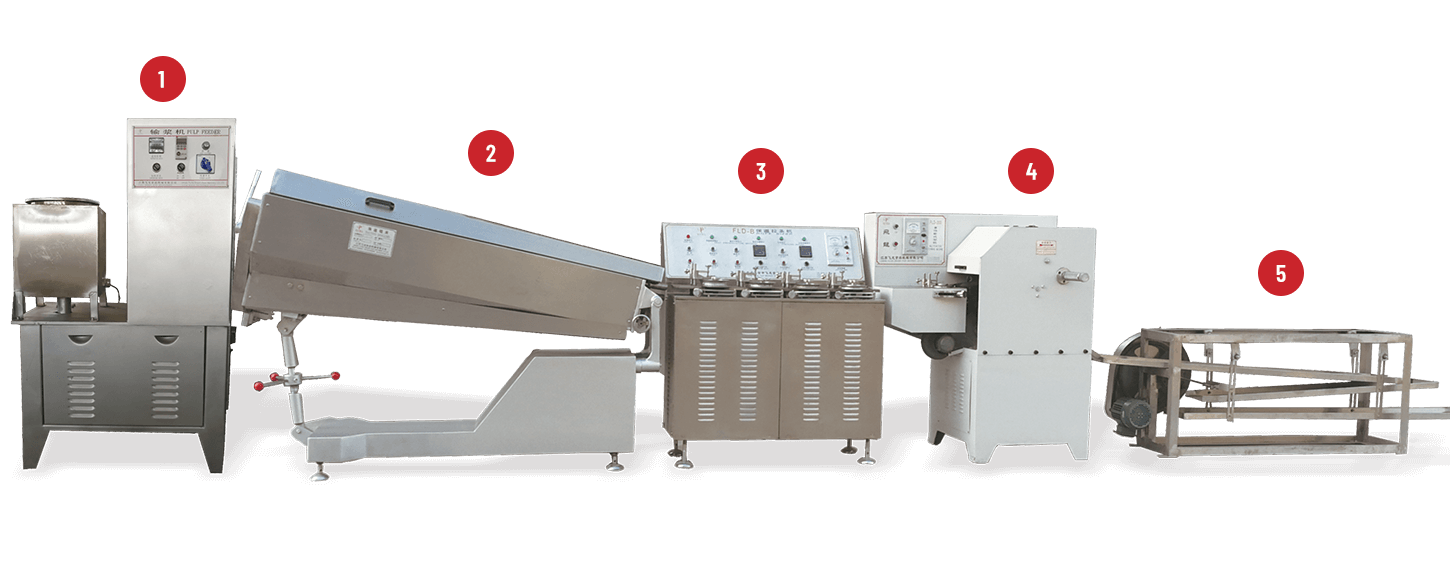
La alimentación y el alta son parte del mismo ciclo que la formación. Verlos juntos ayuda a los operadores a decidir si un defecto comenzó en la masa, en la herramienta o en el manejo posterior. un Máquina para hacer dulces por lo tanto, se especifica y ejecuta teniendo en mente esa ruta completa.
Aplicación a la producción de dulces en forma de cuchara
Adaptación de la capacidad de la máquina al diseño de la cuchara
Una máquina considerada para caramelos en forma de cuchara se compara con las dimensiones requeridas del recipiente y del mango, la distribución del espesor y el comportamiento de la masa deseada. Las muestras y los objetivos de producción se comparten con el fabricante para que la configuración de conformado disponible pueda confirmarse o rechazarse sobre la base de evidencia.
Variables de proceso que necesitan verificación explícita
Se enumeran la preparación del material, las condiciones de formación, los criterios de liberación e inspección para el producto. Se confirman los ajustes que se pueden ajustar en la máquina real y las instrucciones que se aplican a ellos. Los ensayos de muestra con criterios de aceptación escritos muestran si los objetivos de coherencia son alcanzables antes de un compromiso a gran escala.
Construyendo una rutina repetible alrededor de la línea
Los procedimientos operativos y las reglas de inspección se escriben y se utilizan en cada turno. Los defectos, ajustes y mediciones de muestra se registran para que el desempeño pueda revisarse a lo largo del tiempo. La discusión sobre el diseño de dulces y los objetivos de producción con el proveedor del equipo aclara si la máquina pertenece a esa rutina.
Descripción general de los factores de coherencia y las respuestas
| factores | Efecto típico sobre el producto | Respuesta |
|---|---|---|
| Temperatura y viscosidad de la masa. | Fluir hacia la cavidad; comportamiento de liberación | Mantenga la preparación dentro del rango probado; cambios de prueba |
| Desgaste o daño de la herramienta | Error de esquema; pega; marcas de superficie | Inspeccionar, limpiar, reparar o reemplazar herramientas. |
| Alimentación de material desigual | Dispersión de peso; rellenos incompletos | Estabilice la ruta de alimentación y el tiempo antes de ajustar otras configuraciones |
| Cambios de configuración no registrados | Deriva de lote a lote | Documentar y bloquear configuraciones aprobadas |
| Liberación o transferencia brusca | Deformación después de la formación | Inspeccionar la ruta completa desde la herramienta hasta la colección. |
| Rutina de inspección faltante | Descubrimiento tardío de la deriva | Forma, tamaño, peso y superficie de la muestra a intervalos. |
Mantener la calidad del conformado mediante condiciones de proceso controladas
La formación consistente de caramelos se basa en material estable, herramientas sólidas, alimentación uniforme, configuraciones documentadas de la máquina y manejo cuidadoso después del lanzamiento. La inspección sistemática y la resolución de problemas por etapas convierten buenos resultados ocasionales en un proceso repetible. Jiangsu Flying Dragon Food Machinery Co., Ltd. fabrica equipos de formación de dulces para productores de confitería. La revisión de la configuración del conformado, la idoneidad de las herramientas, los procedimientos operativos y las prácticas de inspección en comparación con el diseño del producto previsto y los objetivos de producción respalda la selección y el uso de equipos capaces de una producción comercial constante.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 Inicio
