
 Español
 English
 中文简体
 русский
 Français
 Español
 عربى
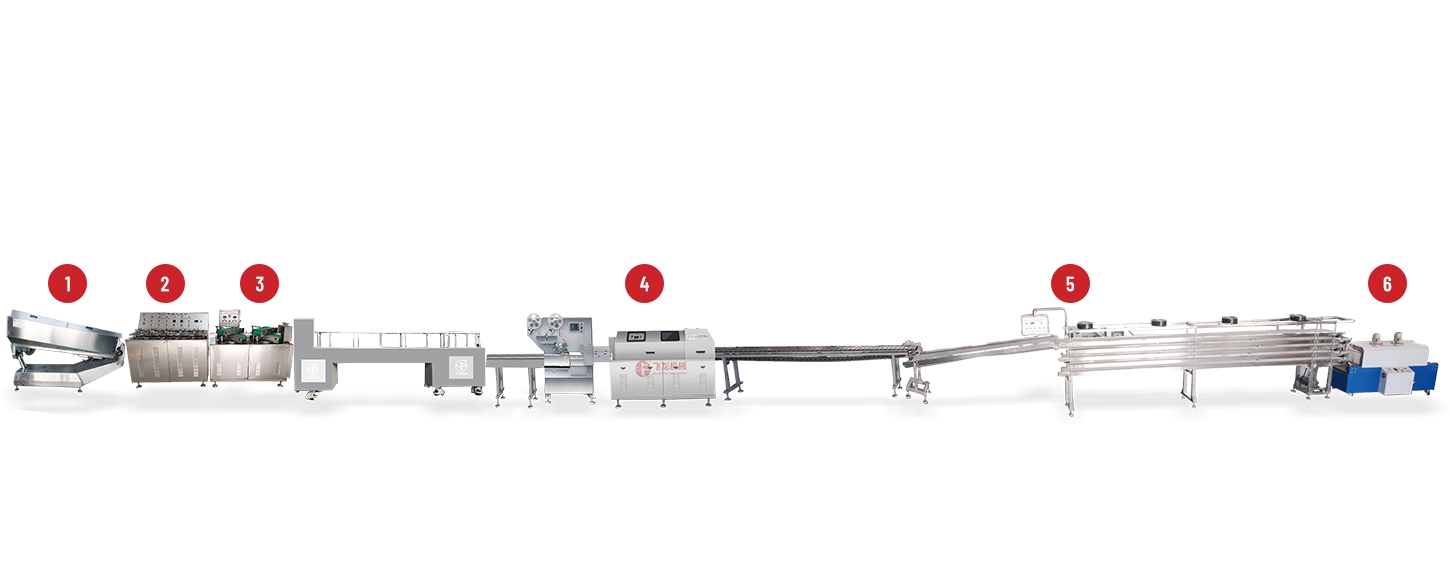
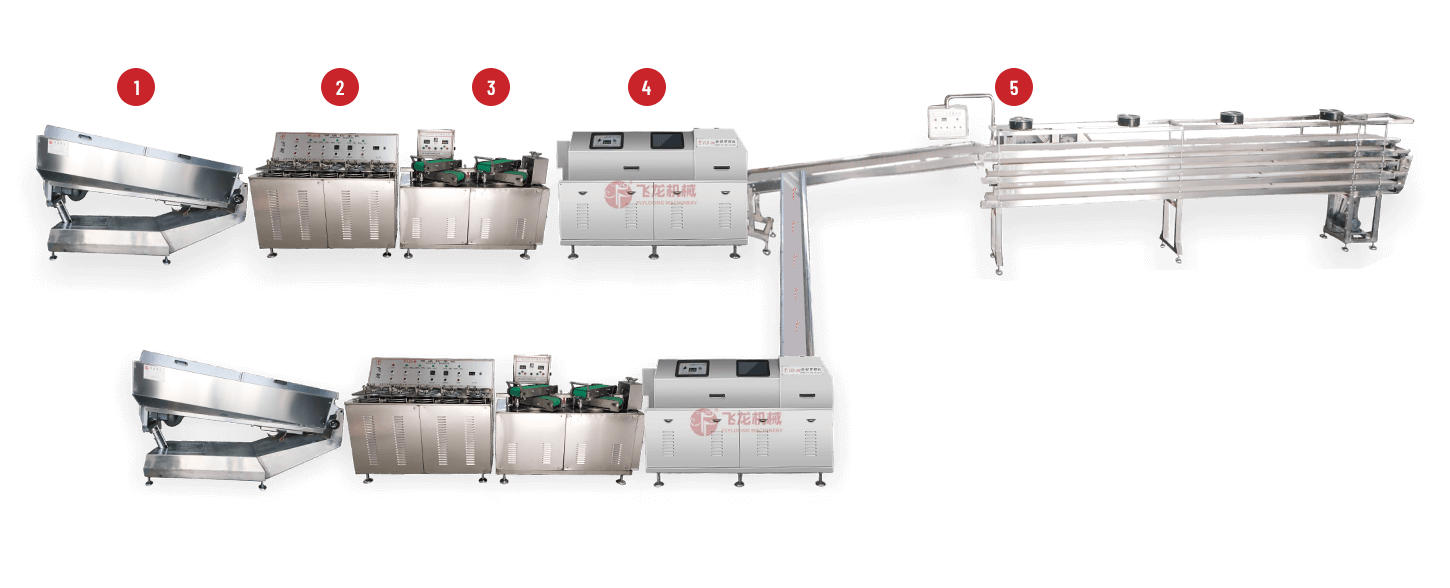
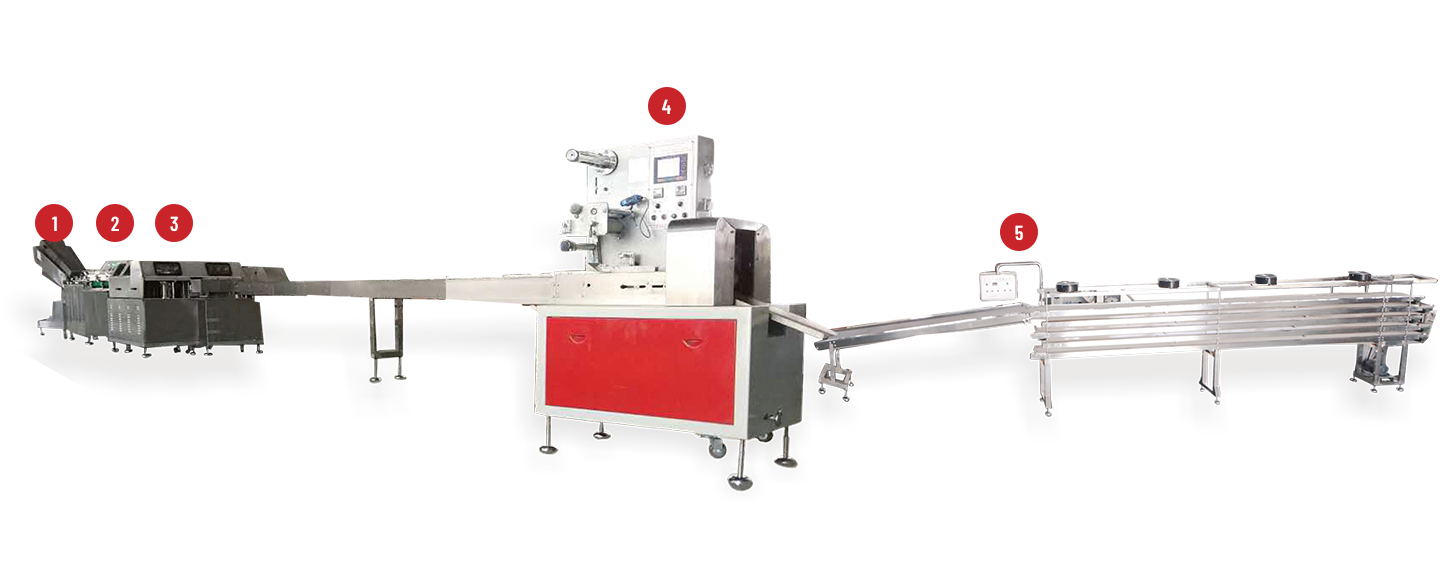
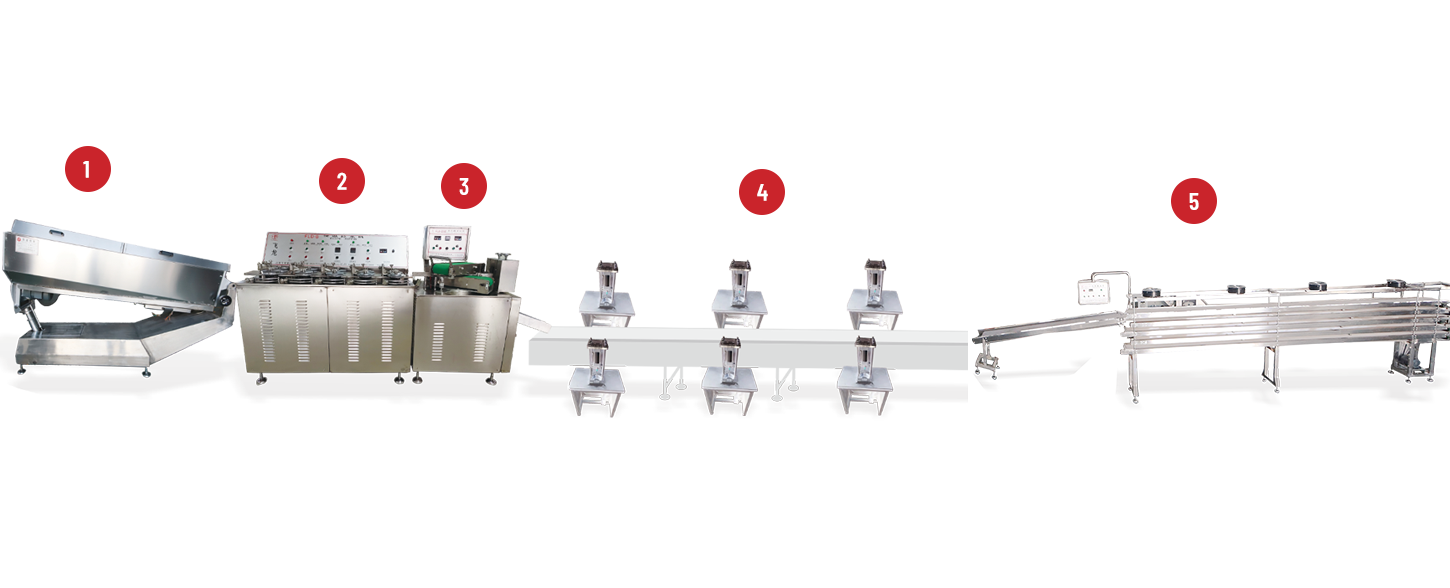
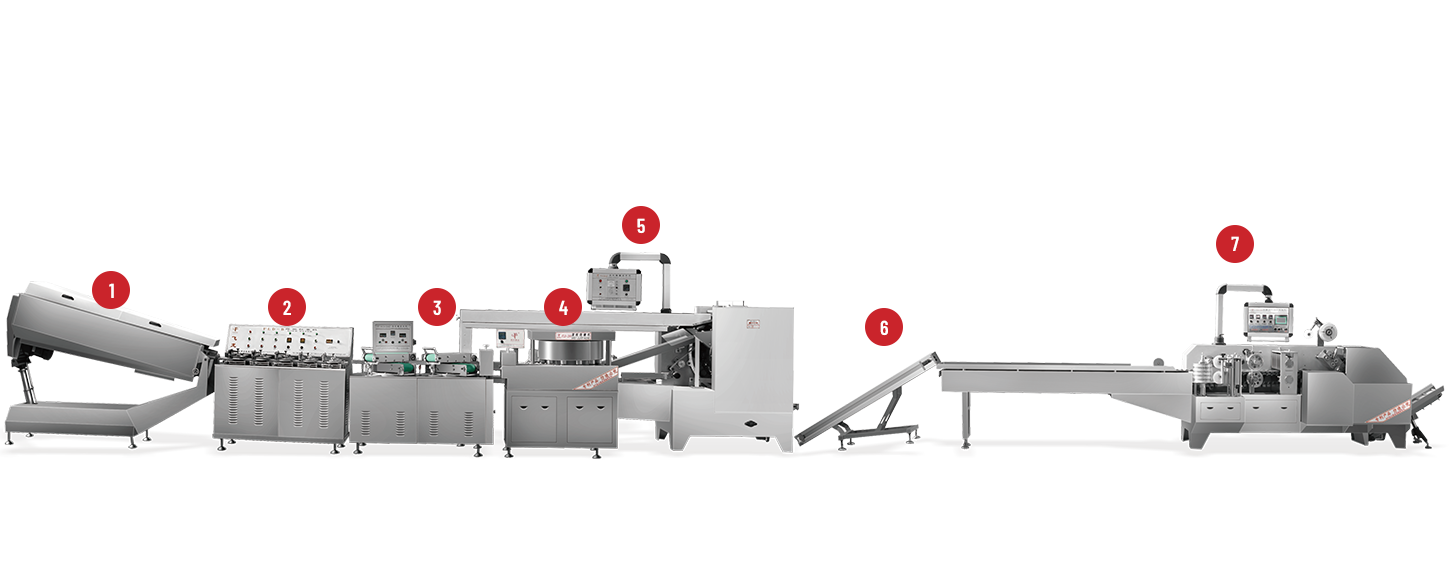
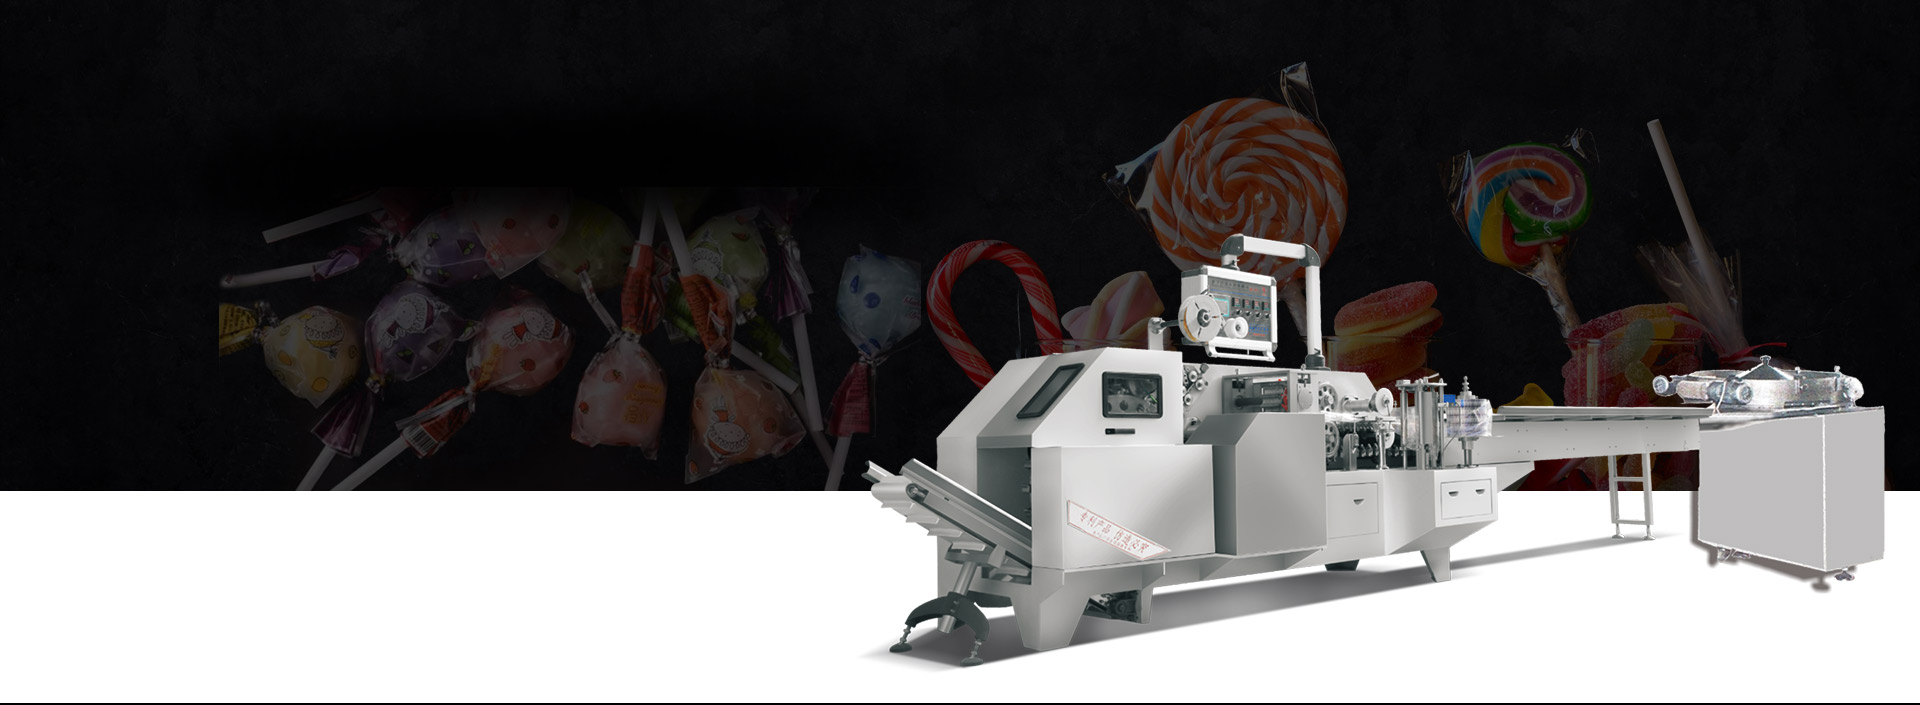
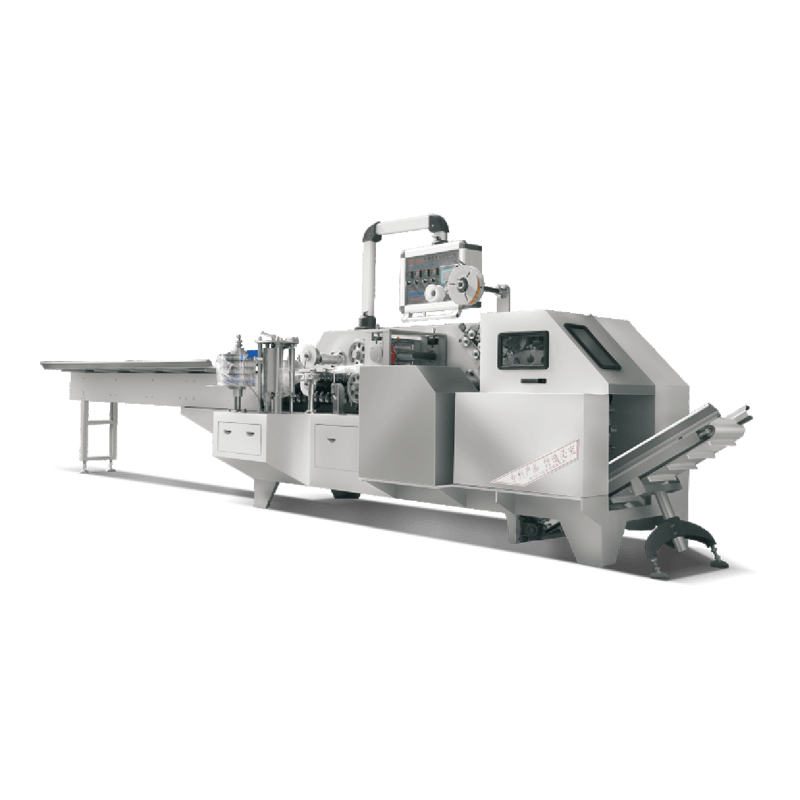
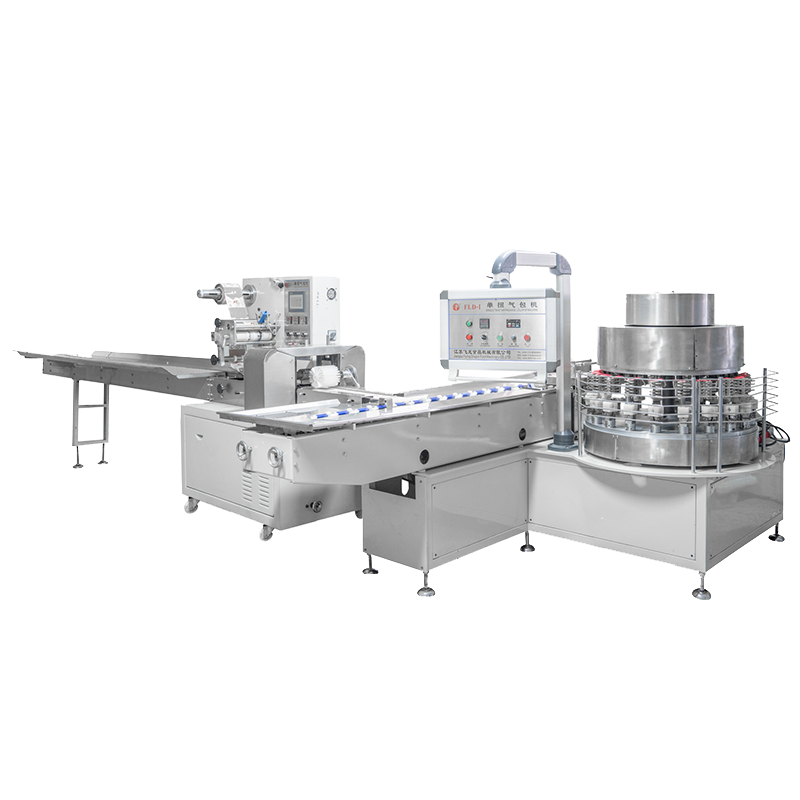
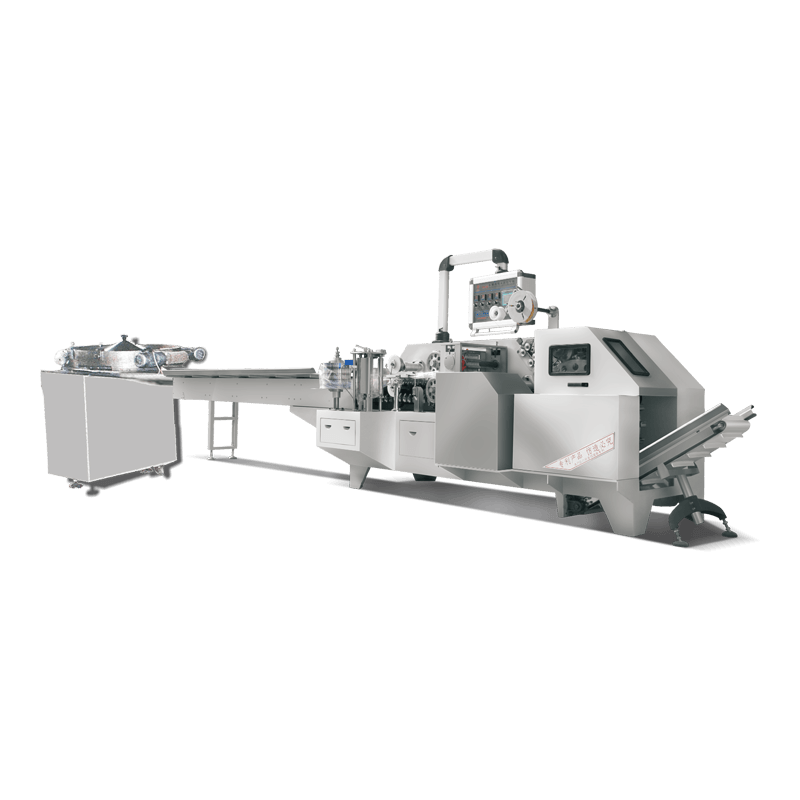
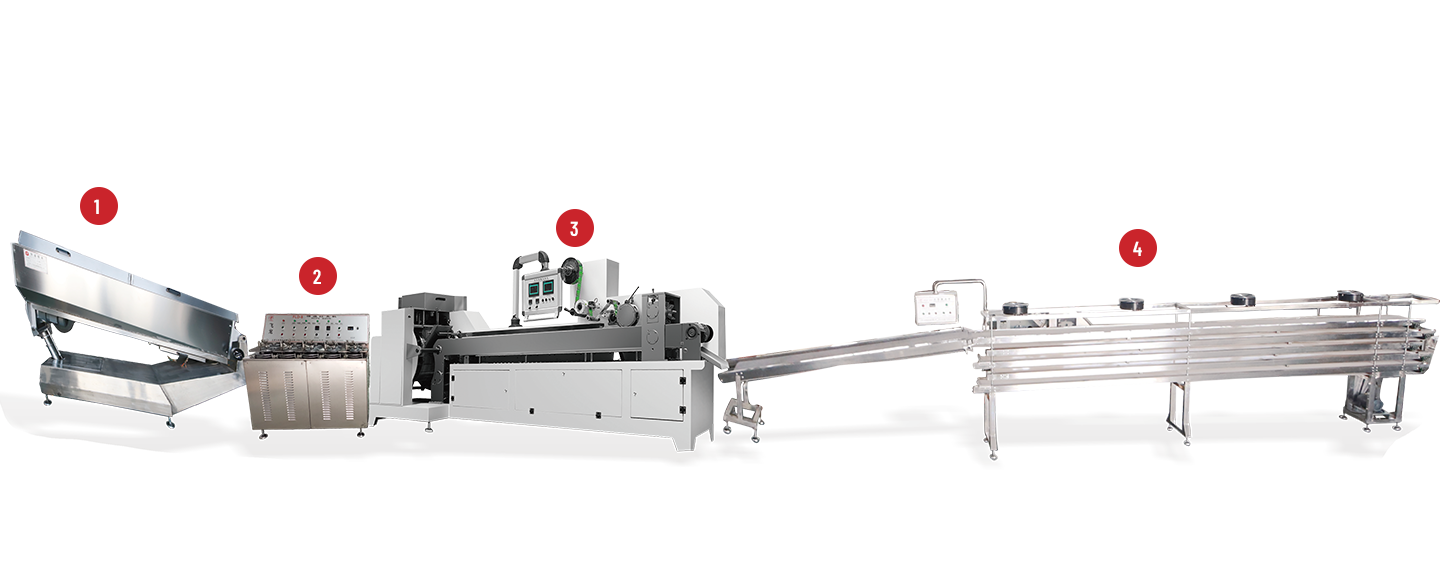
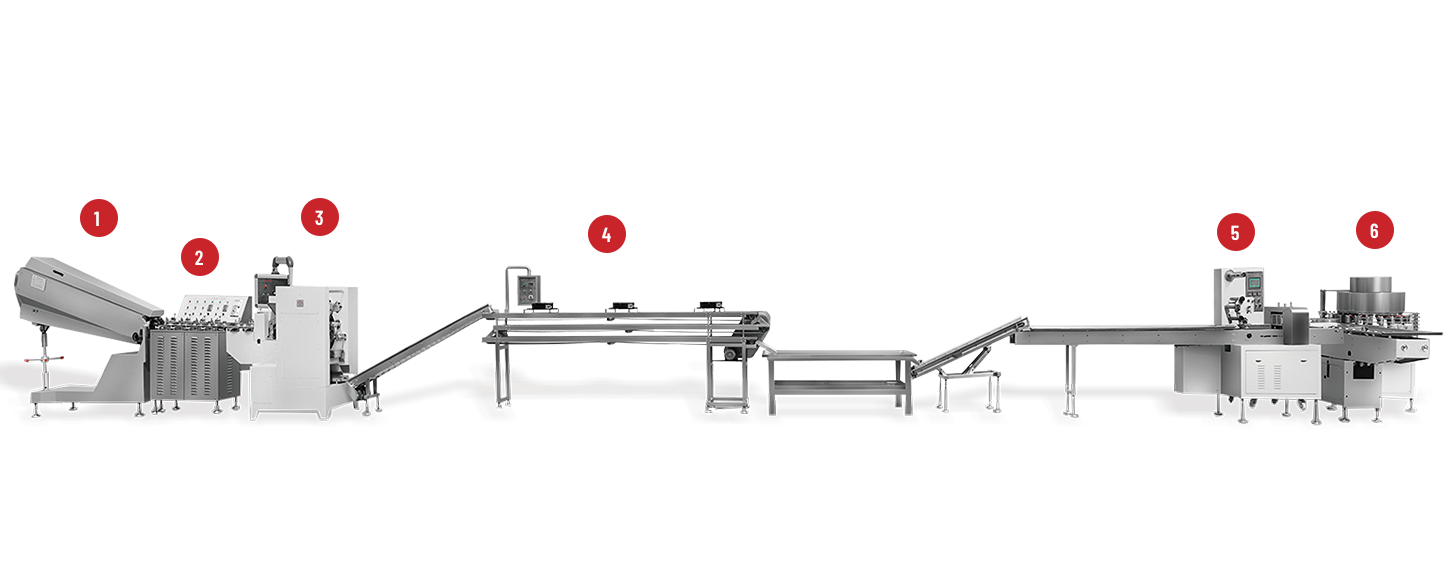
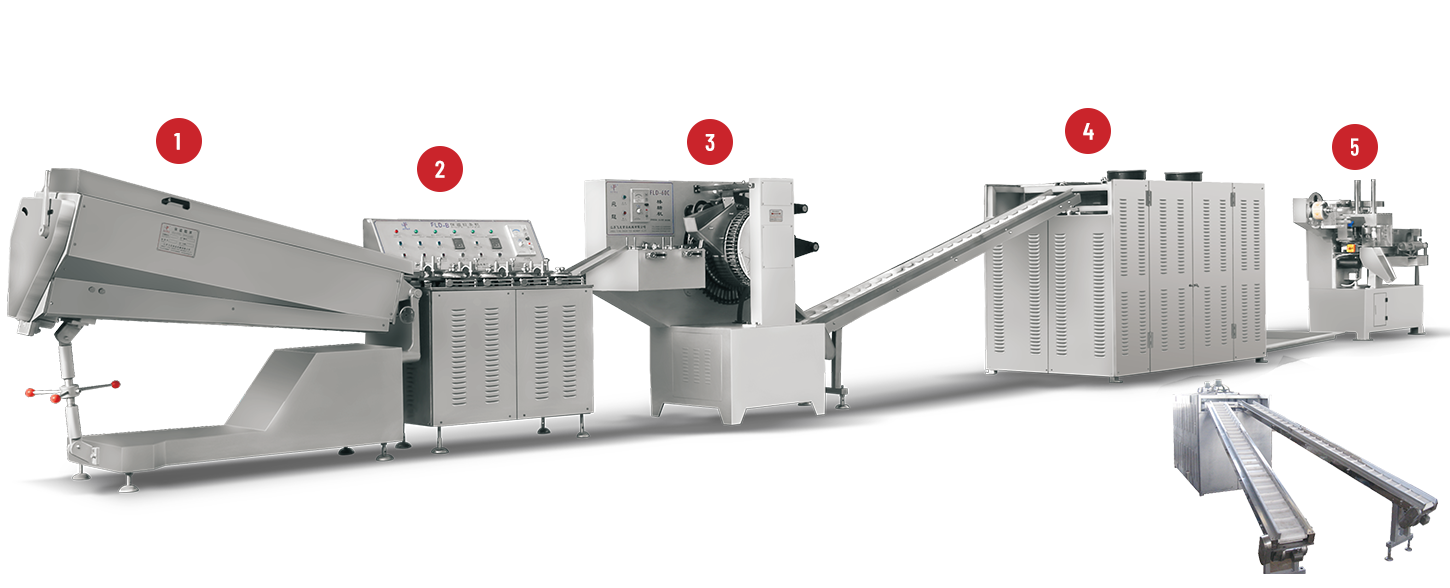
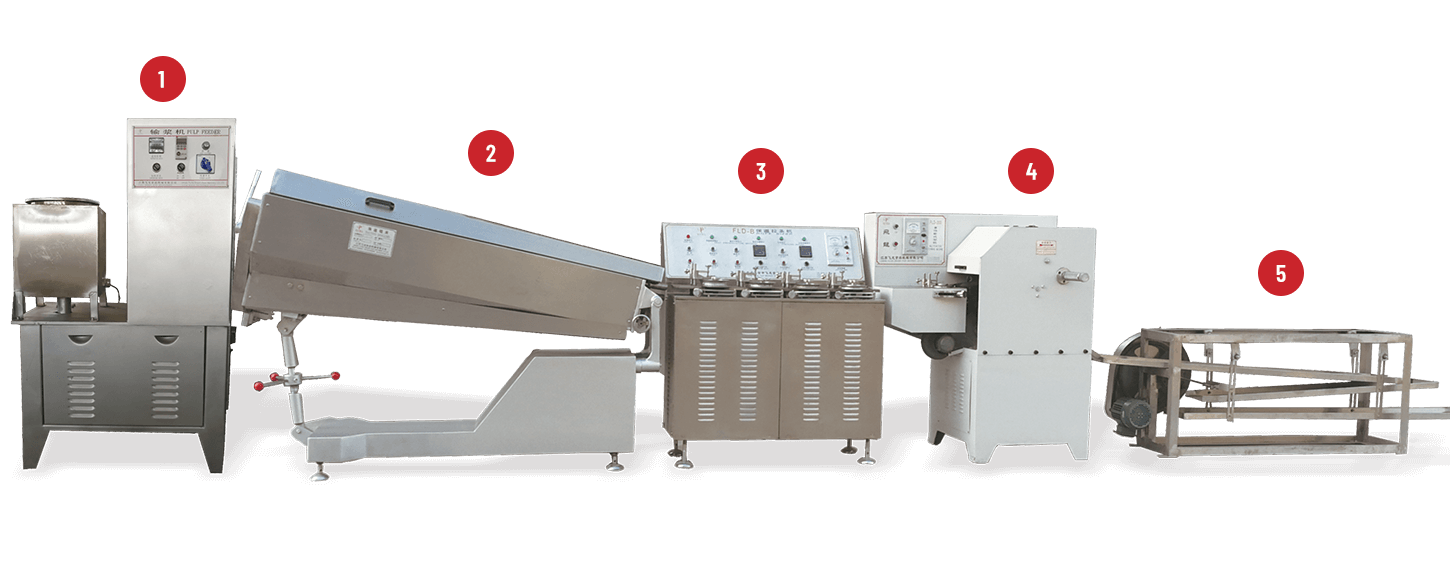
La producción de bastones de caramelo depende del control constante de la consistencia de la mezcla, la temperatura, la acción de formación, la velocidad de enfriamiento y la manipulación posterior. Cuando cualquiera de estos elementos se desplaza, el resultado aparece como ganchos irregulares, longitudes desiguales, rayas rotas, superficies pegajosas o piezas agrietadas. Reconocer el origen de cada defecto y aplicar controles de rutina antes y durante la ejecución reduce los desechos y mantiene las cañas terminadas dentro de la apariencia y resistencia previstas. un Línea de producción de bastones de caramelo que une las etapas de formación, enfriamiento y transferencia bajo configuraciones consistentes proporciona, por lo tanto, un marco en el que muchos de estos problemas pueden mantenerse bajo control.
Orígenes de los defectos de fabricación recurrentes
Variación en la masa del caramelo y condiciones del proceso.
Las diferencias en el contenido de humedad, la temperatura de cocción o la velocidad de enfriamiento cambian la plasticidad del caramelo en el momento en que llega a las herramientas de formación. Un lote demasiado blando se deforma por su propio peso; uno que es demasiado firme resiste la curva deseada y puede agrietarse. El cumplimiento de una secuencia de preparación fija limita estos cambios de un lote al siguiente.
Configuraciones de la máquina que no coinciden con el producto
Los troqueles de formación, las longitudes de corte y las velocidades de la cinta que permanecen en valores adecuados a un tamaño o receta anterior producen bastones que son demasiado largos, demasiado cortos o deformes. Las guías desalineadas o los componentes desgastados añaden más errores geométricos. Por lo tanto, los ajustes se confirman con la especificación actual del caramelo antes de que comience la ejecución y se vuelven a verificar después de cualquier cambio de herramienta.
Flujo interrumpido entre etapas
Los retrasos entre la formación y el enfriamiento dejan las cañas blandas expuestas al aire ambiente o al contacto entre sí, lo que provoca que se aplanen o se peguen. Por el contrario, empaquetar piezas que aún no se han endurecido invita a la rotura. Las velocidades coordinadas y la capacidad de enfriamiento adecuada mantienen el producto en movimiento a un ritmo que coincide con su firmeza cambiante.
Formas irregulares y dispersión dimensional
Indicadores típicos de dificultad para formar
Los ganchos que se abren demasiado o se cierran demasiado apretados, las longitudes que varían de una pieza a otra, los diámetros que fluctúan a lo largo de la caña y las curvas que carecen de simetría son señales de que la etapa de formación o corte no mantiene una geometría estable.
Factores que contribuyen a la variación
La presión o temperatura incorrecta del troquel, el tiempo de corte incorrecto, el caramelo que se ha enfriado de manera desigual antes de formarse y el desgaste progresivo de las superficies de formación alteran el contorno final. El material que todavía contiene burbujas de aire o cristales de azúcar sin disolver se comporta de manera inconsistente bajo las mismas configuraciones mecánicas.
Pasos que restauran el control dimensional
Los parámetros de formado y corte se verifican al inicio de cada turno y después de cada cambio de receta o tamaño. Las herramientas y las superficies de contacto se inspeccionan en busca de desgaste, mellas o acumulación de producto. La consistencia del caramelo se controla mediante simples comprobaciones manuales o instrumentales, y las piezas terminadas se toman muestras a intervalos regulares para detectar la deriva antes de que se acumulen grandes cantidades de producto fuera de tamaño.
Rayas desiguales e irregularidades de color
Aparición de rayas y defectos de color
Las rayas que se ensanchan y se estrechan, los colores que se mezclan entre sí o los patrones que se tuercen irregularmente reducen la uniformidad visual que se espera del bastón terminado. Los límites borrosos entre colores adyacentes se notan igualmente una vez que el producto se enfría y envasa.
Influencias en la claridad de las rayas
Los volúmenes y temperaturas relativos de las porciones coloreadas deben permanecer constantes cuando ingresan a la zona de formación. La desalineación de las guías de alimentación o los cambios repentinos en la velocidad del cable cambian la posición de los colores. El caramelo que es demasiado cálido en el punto de combinación permite que los colores migren; Los dulces demasiado fríos pueden fracturarse a lo largo de las interfaces de color.
Prácticas que estabilizan la apariencia del patrón
Las porciones coloreadas se preparan y mantienen en las mismas condiciones de un lote a otro. La alineación del avance y las velocidades de formación se bloquean una vez que se obtiene el patrón correcto. Las cañas de muestra se examinan a intervalos cortos para que cualquier desviación de la norma pueda corregirse mediante un ajuste menor en lugar de una clasificación posterior.
Pegados, marcas superficiales y deformaciones no deseadas
Razones por las que Candy se adhiere a las superficies de contacto
La temperatura elevada en la etapa de formación o transferencia deja la superficie pegajosa. La película de azúcar residual en las correas o troqueles aumenta la adhesión. Un enfriamiento insuficiente antes del siguiente punto de contacto permite que las piezas se peguen entre sí o al transportador.
Fuentes de irregularidades de la superficie
Los caramelos no homogéneos, las superficies de contacto ásperas o sucias y los cambios bruscos de dirección mientras el producto aún es plástico dejan impresiones o parches ásperos. Una vez que el caramelo se ha endurecido, estas marcas permanecen visibles.
Medidas que limitan el pegado y la distorsión
Las temperaturas del proceso y los tiempos de enfriamiento se mantienen dentro del rango establecido para la receta. Las superficies de contacto se mantienen limpias y libres de residuos acumulados. La transferencia al embalaje ocurre sólo después de que las cañas hayan alcanzado una firmeza que resista la deformación bajo manipulación normal.
Rotura durante el enfriamiento y manipulación posterior
Condiciones que promueven el agrietamiento o la fractura
Una formulación que es quebradiza en frío, un enfriamiento rápido o desigual que genera tensión interna, secciones transversales delgadas y impactos bruscos en los puntos de transferencia aumentan la incidencia de piezas rotas.
Influencia de la uniformidad del enfriamiento en la resistencia mecánica
Un enfriamiento demasiado rápido en el exterior mientras el núcleo permanece blando crea tensiones que luego aparecen como grietas. Un enfriamiento incompleto deja al caramelo vulnerable a doblarse o aplastarse en la máquina envasadora. De este modo, el perfil de refrigeración necesario se adapta a la receta y al tamaño de pieza específicos.
Reducción de daños mecánicos después del conformado
Las transiciones del transportador, las alturas de caída y los puntos de alimentación del embalaje se examinan para detectar lugares donde los bastones golpean superficies duras o entre sí. Las velocidades de las secciones de enfriamiento y envasado están equilibradas para que el producto no se acumule ni se acelere repentinamente. Los métodos de manipulación siguen siendo apropiados para la firmeza del caramelo acabado.
Contribución del mantenimiento sistemático a la prevención de defectos
Inspección de elementos de conformado, corte y transporte.
A intervalos planificados se comprueba la alineación de las guías, el estado de los bordes cortantes, la tensión de las correas y la seguridad de los elementos de fijación. Los componentes que entran en contacto con el caramelo se examinan en busca de perfiles de desgaste que podrían marcar o deformar el producto.
Rutinas de limpieza que protegen tanto la higiene como el funcionamiento
Los residuos de azúcar que quedan en las superficies atraen la humedad y crean puntos pegajosos que luego causan adherencias o defectos en la superficie. La limpieza sigue las instrucciones del equipo y las reglas de higiene aplicables a la instalación, asegurando que las áreas de contacto con los alimentos permanezcan libres de acumulaciones sin dañar sellos o acabados.
Uso de registros para rastrear fallas repetidas
Las notas sobre el tipo de defecto, el momento en que ocurrió, la configuración de la máquina y las acciones de mantenimiento recientes revelan si un problema está relacionado con el material, el proceso, el equipo o la manipulación. Los patrones que reaparecen después del mismo ajuste o en el mismo cambio de turno apuntan a una causa raíz que puede abordarse permanentemente en lugar de corregirse repetidamente.
Apoyo proporcionado por un acuerdo de producción coherente
Equipo de formación adaptado a la geometría de caña prevista
Los perfiles de matriz, los mecanismos de formación de ganchos y los sistemas de corte deben ser capaces de producir la longitud, el diámetro y la curva requeridos. Los equipos dimensionados o mecanizados para una gama de productos diferente generarán defectos dimensionales persistentes independientemente del cuidado del operador.
Equilibrio de capacidad entre conformado, enfriamiento y empaque
Cuando cada etapa puede aceptar la producción de la etapa anterior en condiciones normales, se reducen las colas de producto blando y los intervalos de tiempo inactivo. De este modo se limita la manipulación de los daños derivados de una acumulación forzada o de un traslado apresurado.
Características de diseño que facilitan la limpieza y el mantenimiento
Las superficies de contacto accesibles, las piezas de desgaste claramente identificadas y la documentación técnica completa acortan el tiempo necesario para el saneamiento y la sustitución de componentes desgastados. El suministro confiable de repuestos y una guía de mantenimiento clara reducen aún más la probabilidad de que el mantenimiento diferido se convierta en una fuente de defectos recurrentes.
Descripción general de defectos frecuentes, orígenes y acciones preventivas
| Defecto observado | Factores contribuyentes típicos | Enfoque preventivo |
|---|---|---|
| Forma o longitud irregular | Configuraciones de formado incorrectas, herramientas desgastadas, firmeza variable del caramelo | Verificaciones de configuración previas a la ejecución, inspección de herramientas, monitoreo de consistencia |
| Rayas desiguales o borrosas | Alimentación de colores inconsistentes, desalineación, variación de temperatura | Preparación de color estandarizada, alineación bloqueada, muestreo frecuente |
| Pegado a correas o troqueles | Alta temperatura superficial, residuos de azúcar, enfriamiento insuficiente | Control de temperatura, limpieza programada, tiempo de enfriamiento adecuado |
| Marcas superficiales o deformaciones | Superficies de contacto rugosas, manipulación aún siendo plástica. | Superficies limpias y lisas, transferir solo después de reafirmar |
| Grietas o roturas | Enfriamiento desigual, impacto en las transferencias, formulación quebradiza | Perfil de enfriamiento uniforme, puntos de transferencia suaves, manejo adaptado |
| Defectos recurrentes después de la corrección. | Ajustes no registrados, mantenimiento diferido | Registro sistemático, inspección planificada y limpieza. |
Vincular el control de procesos y la elección de equipos con una producción estable
La mayoría de los defectos de los bastones de caramelo surgen de cambios en las condiciones del material, de ajustes de la máquina que ya no coinciden con el producto, de un enfriamiento inadecuado o de una manipulación que ocurre antes de que el caramelo se haya endurecido. La verificación rutinaria de los ajustes, las secuencias operativas estandarizadas y el mantenimiento planificado reducen la frecuencia de estas fallas. Jiangsu Flying Dragon Food Machinery Co., Ltd. suministra equipos de conformado, enfriamiento y relacionados para la fabricación de bastones de caramelo. La revisión de las configuraciones de línea disponibles, las opciones de herramientas, la accesibilidad para la limpieza y el soporte de mantenimiento en comparación con las dimensiones de caña requeridas y el volumen de producción permite seleccionar una disposición que respalde una producción consistente y controlable.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 Inicio
