
 Español
 English
 中文简体
 русский
 Français
 Español
 عربى
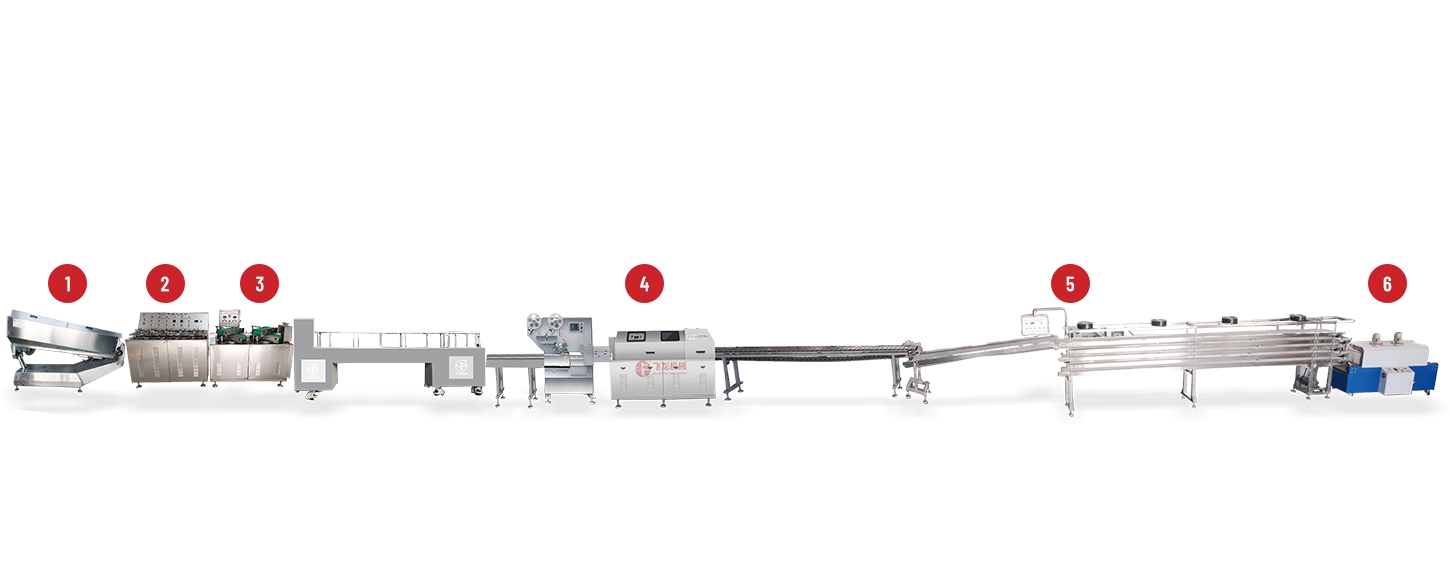
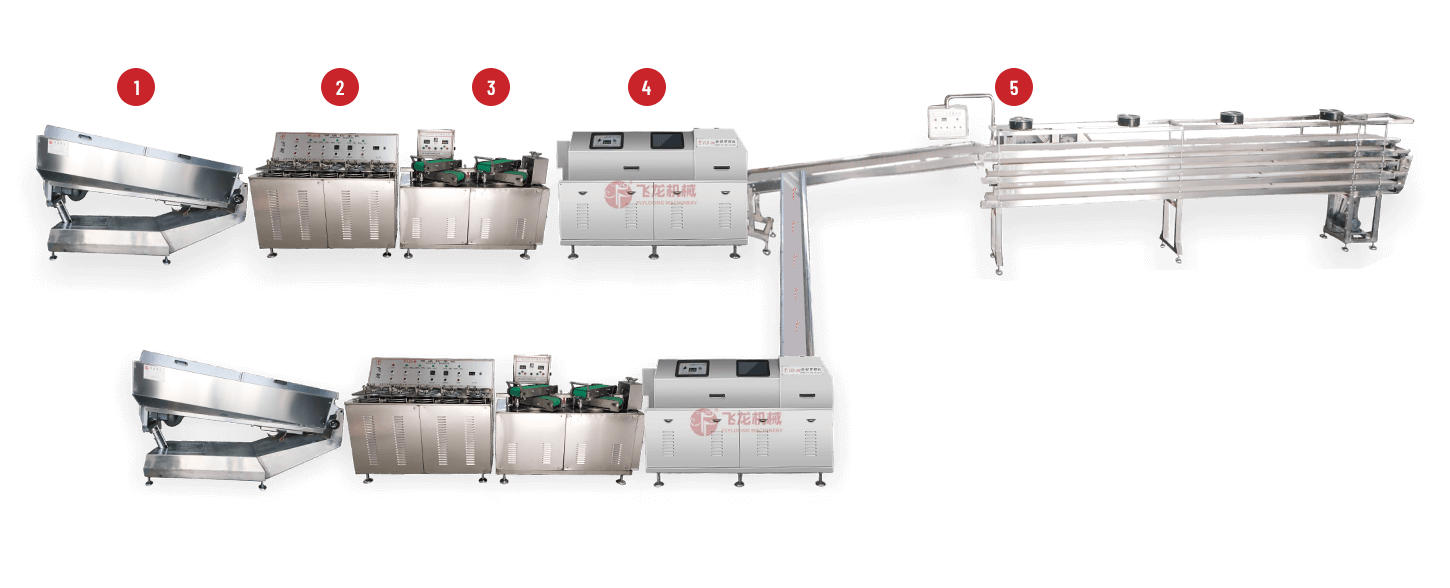
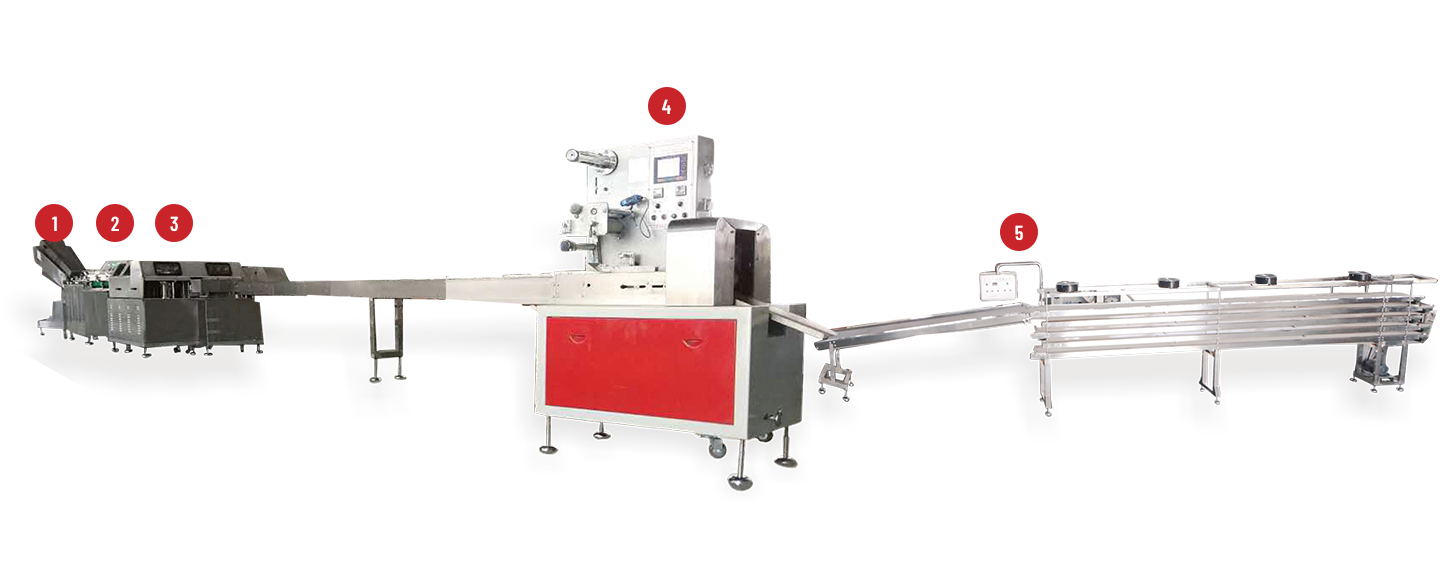
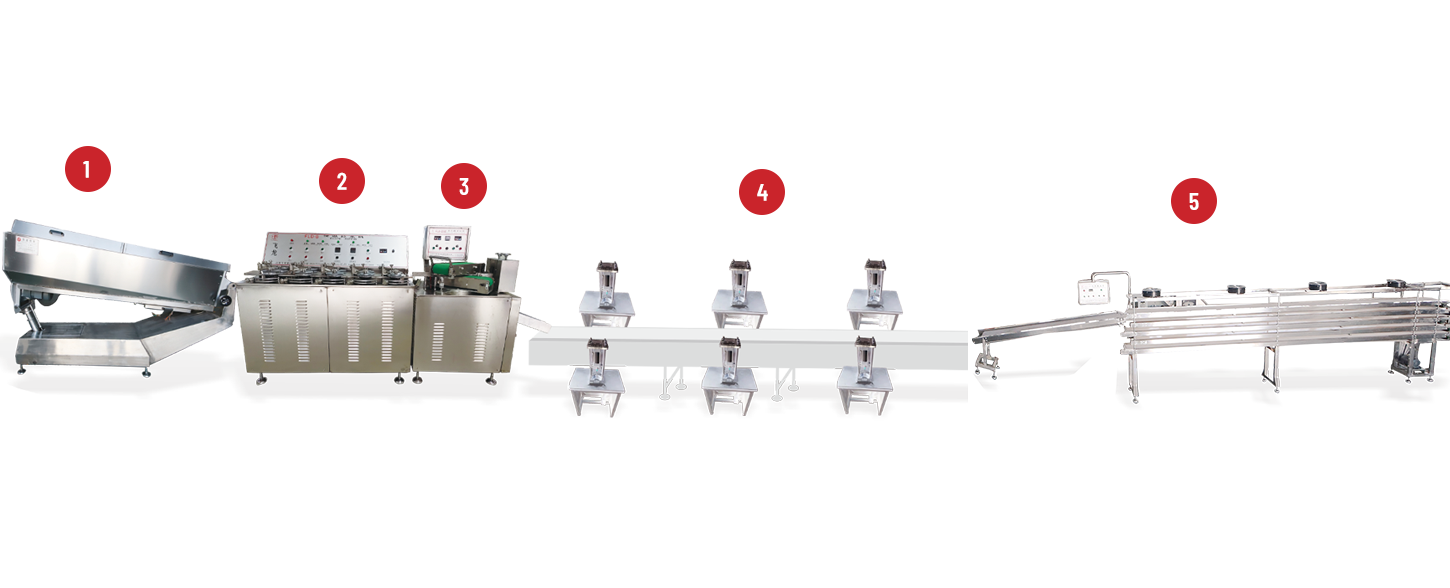
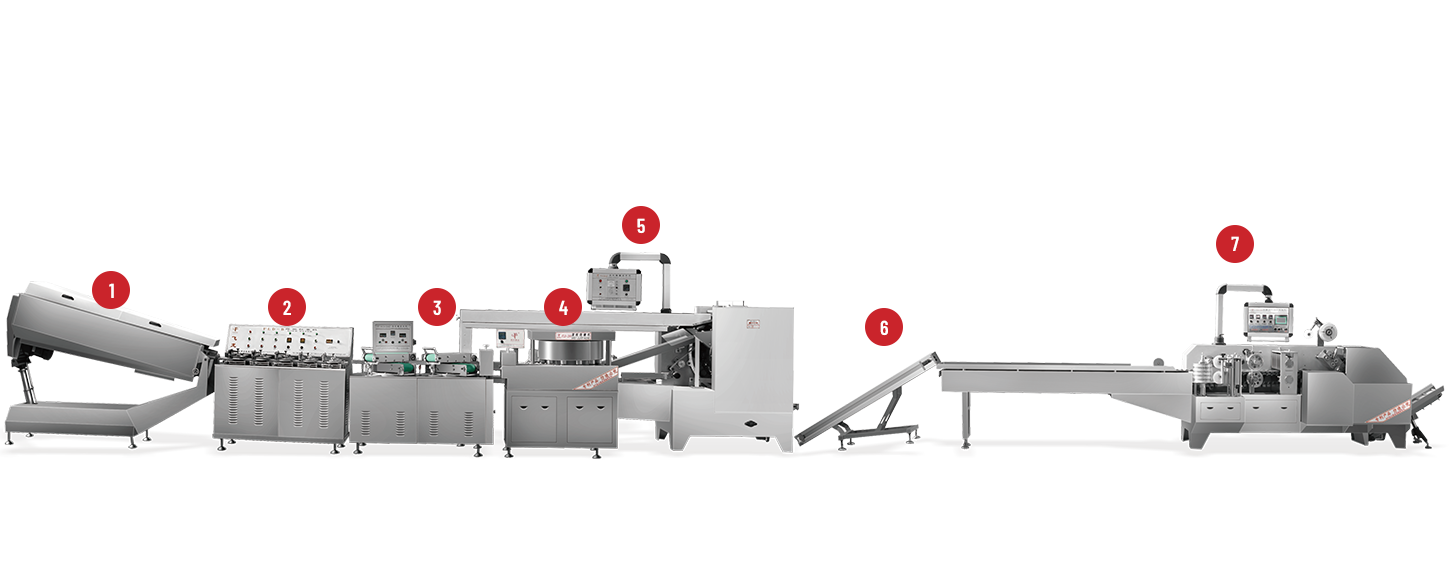
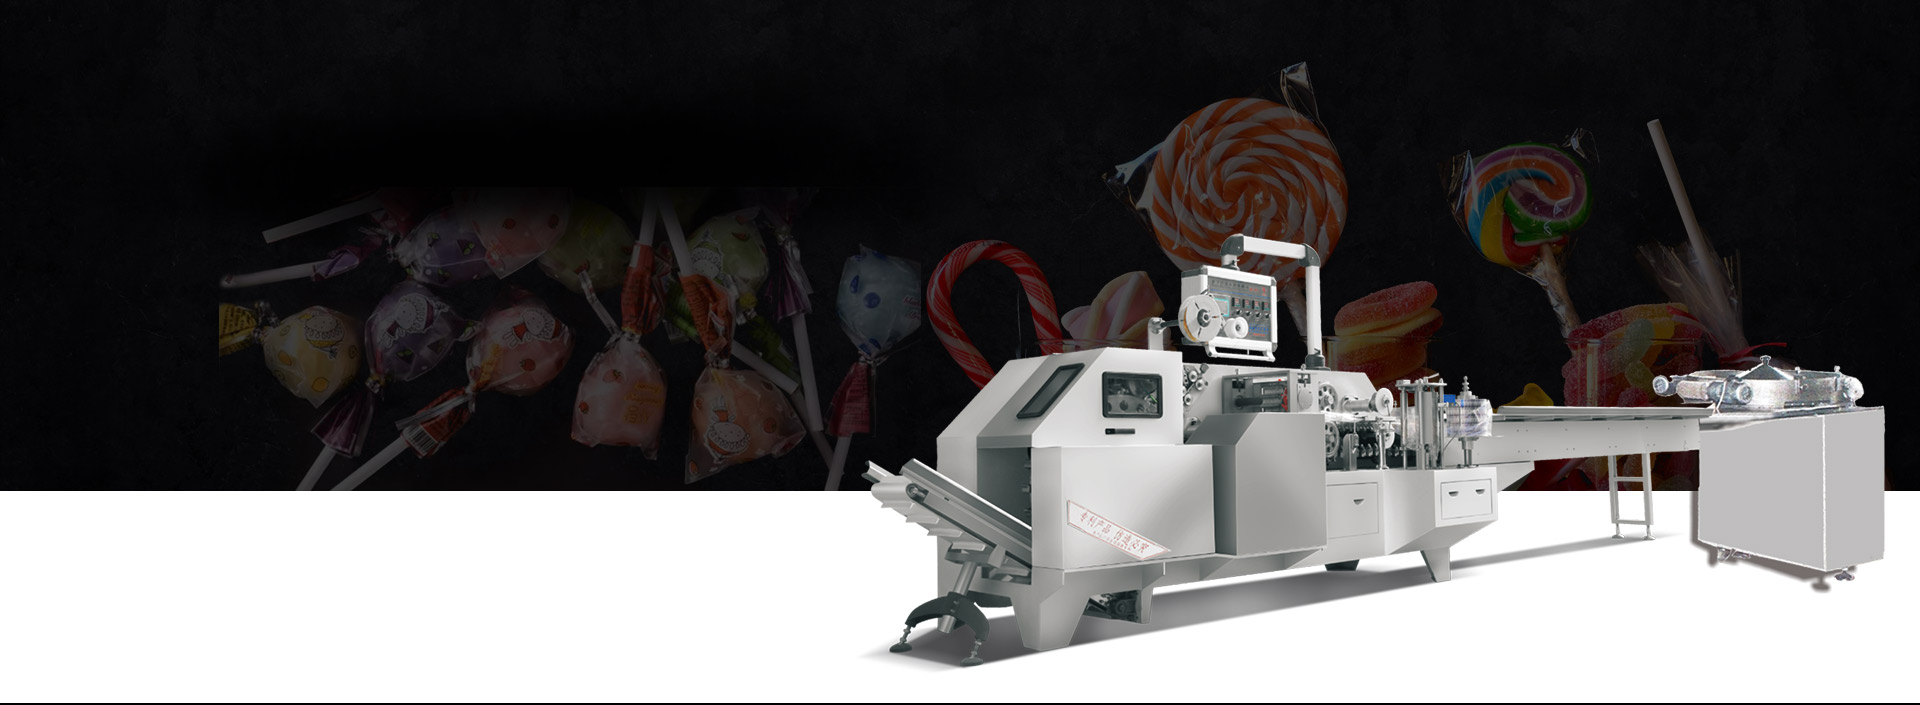
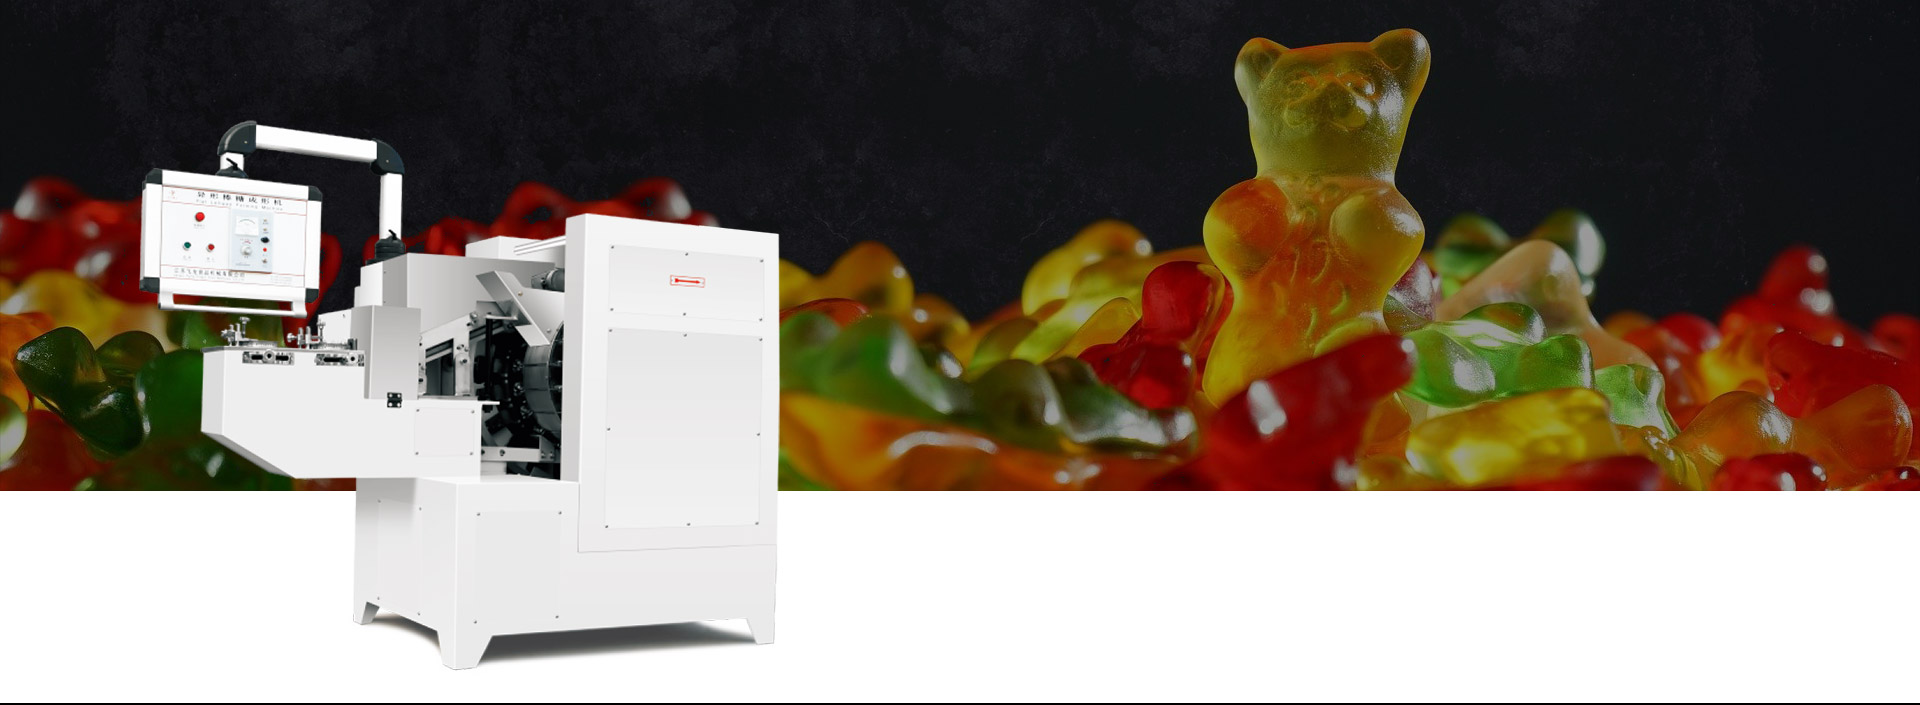
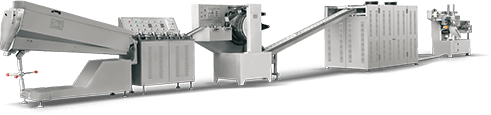
Los productores de confitería enfrentan una presión continua para ofrecer una apariencia uniforme del producto y una producción estable. La transferencia manual de caramelos blandos entre estaciones separadas de formación, enfriamiento y empaque introduce variaciones en el tiempo, la forma y la condición de la superficie. Vincular estas etapas en un flujo continuo reduce la cantidad de veces que se toca el producto y mantiene cada máquina funcionando a un ritmo compatible. un Línea de producción de bastones de caramelo que coordina el formado, el transporte, el enfriamiento y el embalaje ofrece, por lo tanto, una ruta práctica para lograr un rendimiento más estable cuando las capacidades del equipo y las especificaciones del producto coinciden.
Significado de la automatización en el procesamiento del bastón de caramelo
Cambio de máquinas aisladas a etapas conectadas
Operar cada máquina como una unidad independiente deja espacios donde el producto debe moverse manualmente o mediante transportadores temporales. Los desajustes de tiempo crean colas o esperas inactivas. Una disposición integrada reemplaza esos espacios con rutas de transferencia fijas para que la salida de una etapa se convierta en la entrada de la siguiente sin almacenamiento intermedio.
Principales operaciones automatizadas a lo largo de la línea
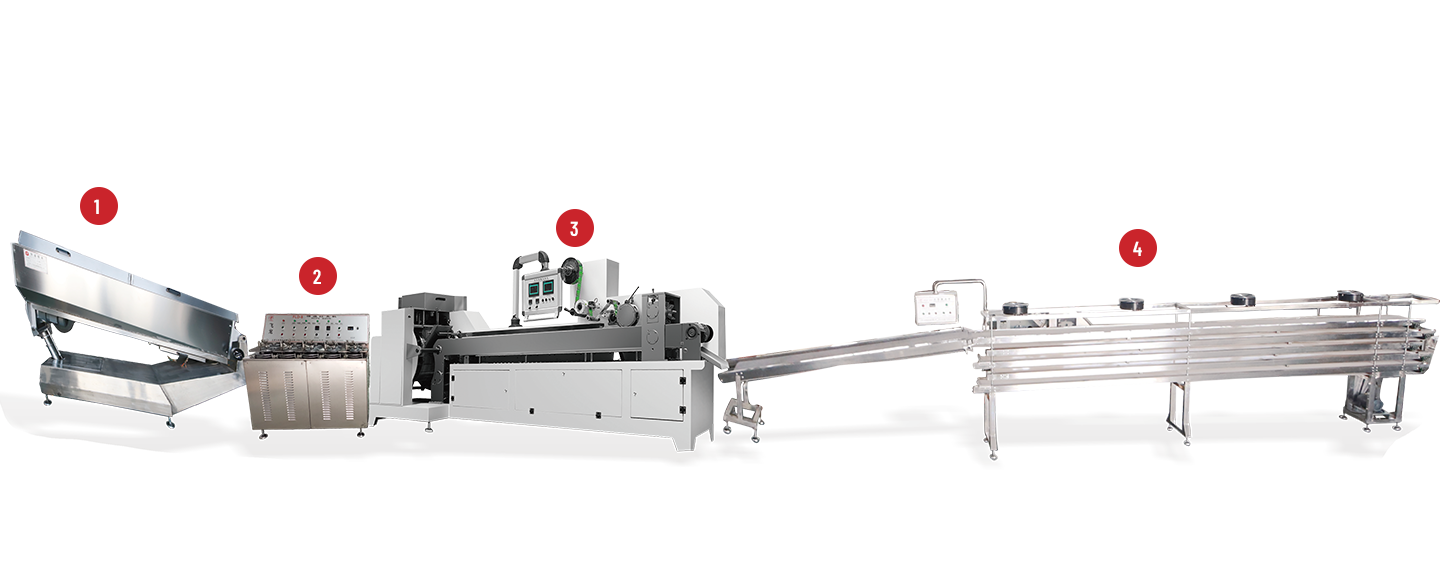
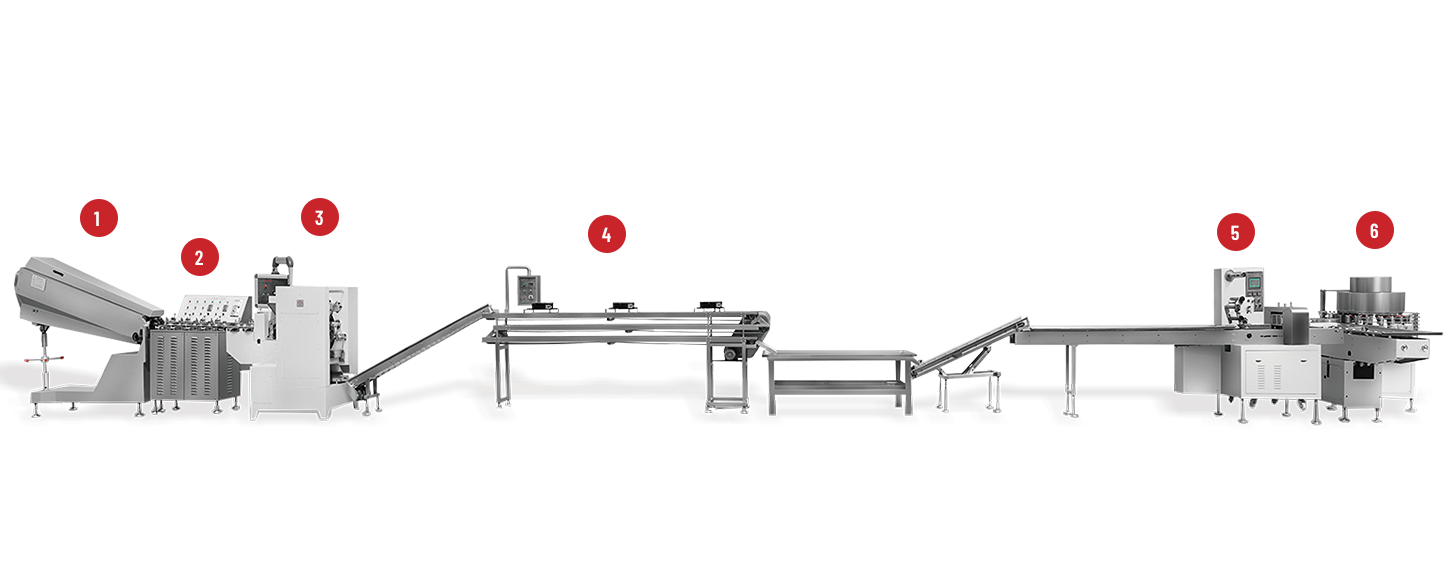
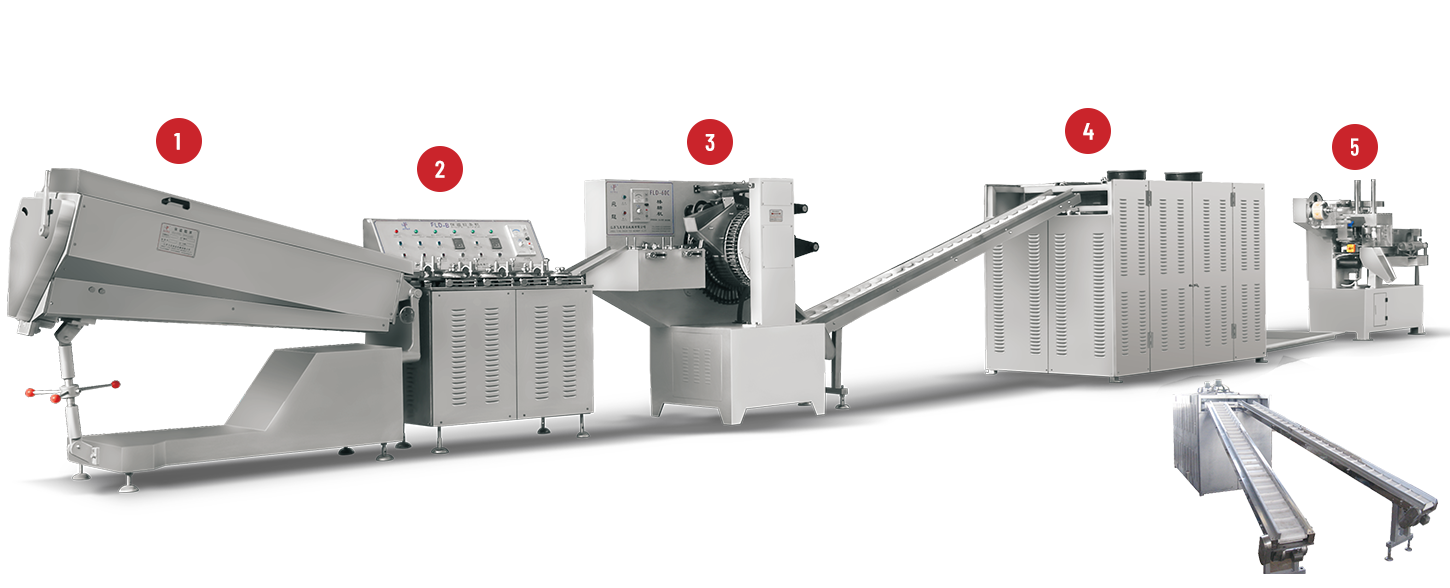
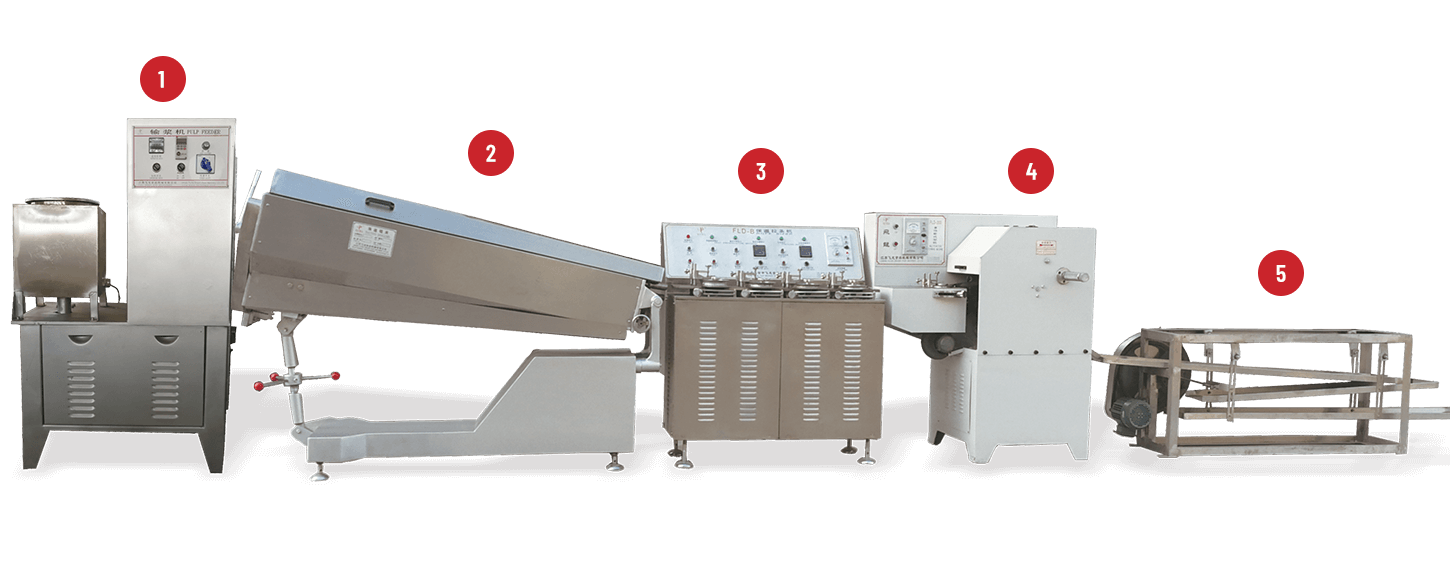
El equipo de formación da forma a la cuerda de caramelo en el conocido perfil de bastón y aplica cualquier patrón de rayas o giro requerido. Las estaciones de corte dividen la cuerda continua en trozos individuales de longitud determinada. Los transportadores llevan las piezas a través de zonas de enfriamiento donde los dulces se endurecen lo suficiente para su manipulación. Luego, las máquinas envasadoras envuelven o embolsan el producto enfriado. Cada uno de estos pasos contribuye al movimiento ininterrumpido de dulces desde el cocedor o rodillo de lote hasta el paquete terminado.
Ganancias de eficiencia producidas por el flujo continuo
Reducción de Transferencias Manuales Entre Etapas
Cada vez que se levanta, coloca o realinea manualmente el caramelo blando, aumenta el riesgo de deformación y marcas en la superficie y se alarga el ciclo general. Los transportadores automatizados y los dispositivos de transferencia cronometrados mantienen el producto en movimiento en una única orientación, eliminando la manipulación repetida y las pausas asociadas.
Alineación de velocidades de la máquina a lo largo de la línea
Las unidades de formado, enfriamiento y envasado deben hacer avanzar el producto a un ritmo que no cargue ni sobrellene la siguiente estación. Cuando las velocidades se ajustan a un ritmo de producción común, el tiempo de espera se reduce y la formación de cuellos de botella es limitada. Los ajustes en una máquina se reflejan en la configuración de las demás para que toda la secuencia permanezca equilibrada.
Estabilización de ciclos de producción repetidos.
Una vez que se fijan los movimientos mecánicos y los parámetros del proceso, cada lote sucesivo sigue el mismo camino y tiempo. Los operadores monitorean en lugar de intervenir continuamente, y se reduce la variación que surge de las diferentes técnicas manuales. Por lo tanto, las tiradas de producción más grandes se acercan más al estándar establecido.
Contribución de la automatización a la coherencia del producto
Control de forma y uniformidad dimensional
Los mecanismos de formación y corte que funcionan a velocidad y presión constantes producen cañas cuya longitud, curvatura y grosor se mantienen dentro del rango previsto. Cuando se requiere un nuevo tamaño o patrón, las configuraciones relevantes se cambian y luego se bloquean para que el nuevo estándar se mantenga durante toda la ejecución.
Preservación de la alineación de las franjas y el patrón de la superficie
Las rayas de colores y los efectos retorcidos dependen de las velocidades relativas de las cuerdas de caramelo y de la geometría de las herramientas de formación. La alimentación controlada y la torsión sincronizada ayudan a mantener regular el patrón visual. La apariencia final aún depende de la formulación, la temperatura en el momento del conformado y el diseño de las herramientas mismas.
Limitación de defectos causados por la manipulación
Una vez que se ha formado la caña, un mayor contacto puede distorsionar la curva o manchar la superficie. Los transportadores y las correas de enfriamiento que sostienen el producto reducen uniformemente la necesidad de reposicionamiento manual. Un tiempo de enfriamiento adecuado antes del envasado reduce aún más la posibilidad de deformación dentro del envoltorio.
Reducción de retrasos y pérdidas materiales evitables
Reconocimiento de desequilibrios de capacidad a lo largo de la línea
Una máquina formadora que supera al transportador de enfriamiento crea una cola de producto blando; una unidad de embalaje que funciona más lentamente que la cinta de refrigeración deja huecos. Mapear la capacidad de cada etapa revela estos desajustes antes de que aparezcan como obstáculos crónicos. Por lo tanto, el diseño de la línea trata la secuencia como un sistema único en lugar de una colección de capacidades separadas.
Menor incidencia de retrabajo y desperdicio
Las temperaturas estables, la presión de formación constante y las comprobaciones visuales o dimensionales de rutina detectan las desviaciones tempranamente. El producto que de otro modo continuaría por la línea y luego sería rechazado se desvía o corrige, mejorando el rendimiento de cada lote de dulces cocidos.
Observación simplificada del rendimiento de la línea
Paneles de control, contadores y registros de producción básicos muestran tasas de producción, motivos de parada y notas de calidad. La revisión de estos registros resalta retrasos recurrentes, como la limpieza frecuente de un punto de transferencia en particular, y orienta ajustes específicos en la configuración o los programas de mantenimiento.
Factores de selección para una línea automatizada de bastones de caramelo
Objetivos de salida y compatibilidad de equipos
El volumen deseado por hora o por día, las dimensiones de la caña y la duración del turno de producción determinan la capacidad requerida de cada etapa. Los módulos de formado, enfriamiento, transporte y embalaje están dimensionados para que ninguna unidad se convierta en el factor limitante en condiciones normales de funcionamiento.
Grado de automatización y gama de productos.
Las líneas destinadas a un solo tamaño de caña pueden ser más especializadas; Las líneas que deben cambiar entre varias longitudes o patrones de rayas necesitan puntos de ajuste accesibles y procedimientos de cambio documentados. La cantidad de intervención del operador requerida para cada cambio se evalúa en comparación con la frecuencia esperada de cambios de producto.
Acceso para Limpieza, Mantenimiento y Capacitación
Las superficies en contacto con los alimentos deben permanecer accesibles para la limpieza programada. Las piezas de desgaste, como correas, cortadores y matrices de conformado, deben ser identificables y obtenibles. Incluso una línea altamente automatizada todavía depende de operadores que entienden el arranque, el monitoreo y la respuesta básica a fallas; Por lo tanto, la formación y los manuales claros siguen siendo parte de la inversión.
Importancia de una configuración de línea coherente
Alineación de equipos con restricciones de fábrica
La longitud y el ancho disponibles del piso, la altura del techo, las conexiones de servicios públicos y la disposición de los equipos de cocina anteriores influyen en la disposición de los escenarios. El formato de embalaje (flow-wrap, bolsa o a granel) da forma aún más a la sección final de la línea. Una configuración que ignora estas restricciones crea congestión o fuerza transferencias manuales incómodas en las interfaces.
Evaluación del valor operativo a largo plazo
Las horas de mano de obra por unidad de producción, la frecuencia de las paradas no planificadas, el costo del mantenimiento de rutina y la proporción de tiempo que la línea realmente funciona a su ritmo diseñado determinan en conjunto si el sistema automatizado ofrece el rendimiento esperado. Estos factores se ponderan junto con el desembolso inicial del equipo.
Cooperación con un proveedor con experiencia en integración de líneas
Los datos de capacidad claros, los dibujos de interfaz, las secuencias de instalación y el acceso posventa a piezas de repuesto y asesoramiento técnico reducen el riesgo de que los módulos no coincidan. Un proveedor capaz de demostrar la integración previa de las etapas de formado, enfriamiento y embalaje proporciona una base más confiable para la planificación del proyecto.
Descripción general de los efectos de la automatización en toda la secuencia de producción
| Aspecto de producción | Efecto de la automatización coordinada | Consideración práctica |
|---|---|---|
| Transferencia de materiales | Menos transferencias manuales entre etapas | Transportadores continuos adaptados a la firmeza del producto |
| Sincronización de la máquina | Reducción de colas y espacios inactivos | Ritmo de producción común en todas las unidades. |
| Control de forma y dimensión. | Geometría de caña más uniforme | Configuraciones bloqueadas después de cada cambio de producto |
| Consistencia del patrón visual | Rayas más estables y apariencia torcida | Geometría de avance y herramientas sincronizadas |
| Niveles de defectos y desechos | Detección más temprana y menos retrabajo | Controles de rutina en el formado y post-enfriamiento. |
| Monitoreo de línea | Visibilidad más clara de paradas y cambios de tarifas | Registros de producción simples y observación del operador. |
Adaptación del flujo automatizado a la capacidad y las necesidades del producto
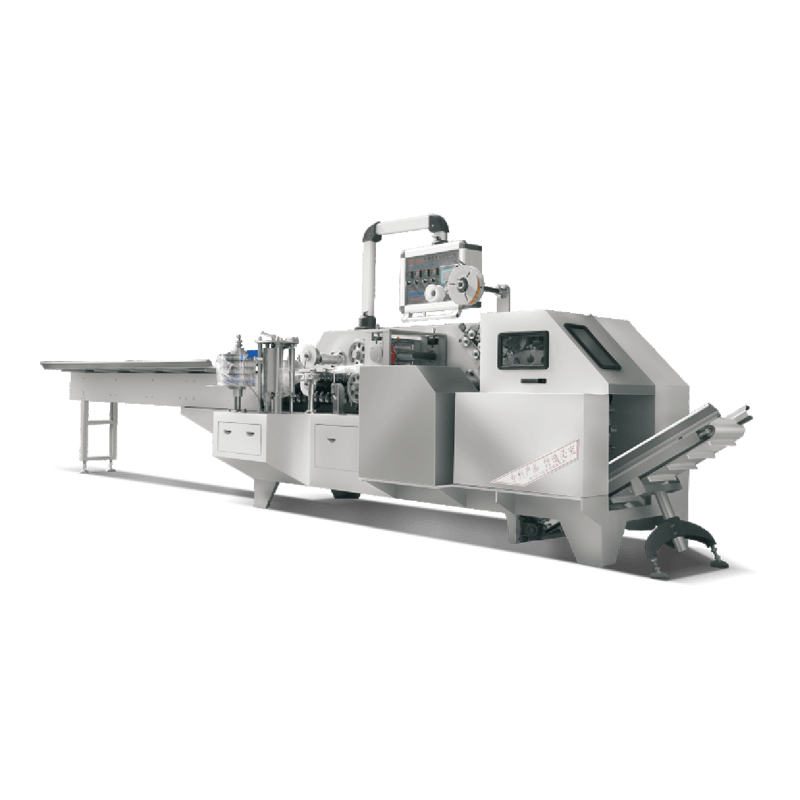
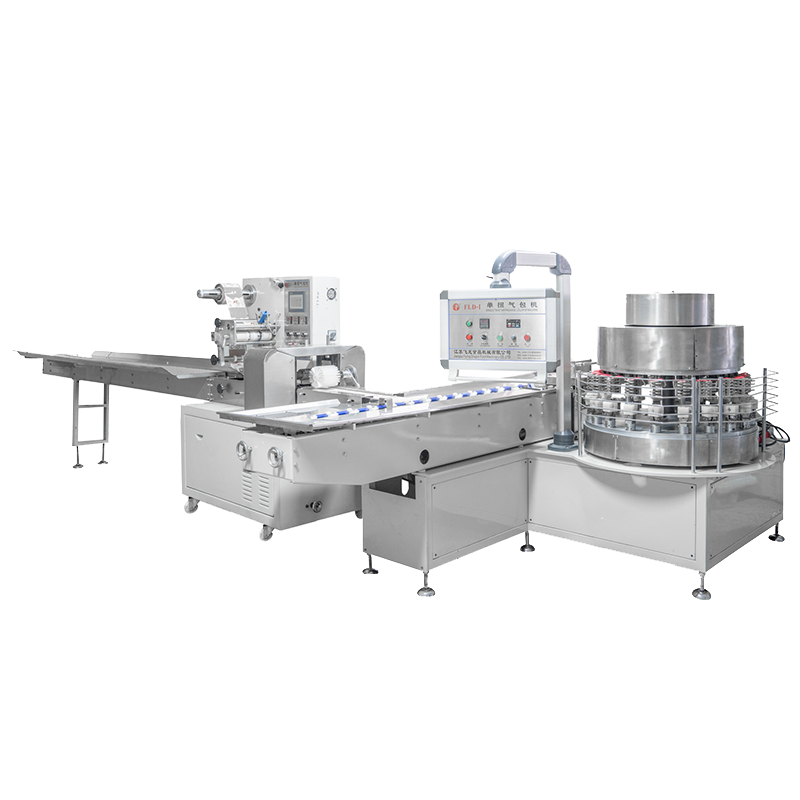
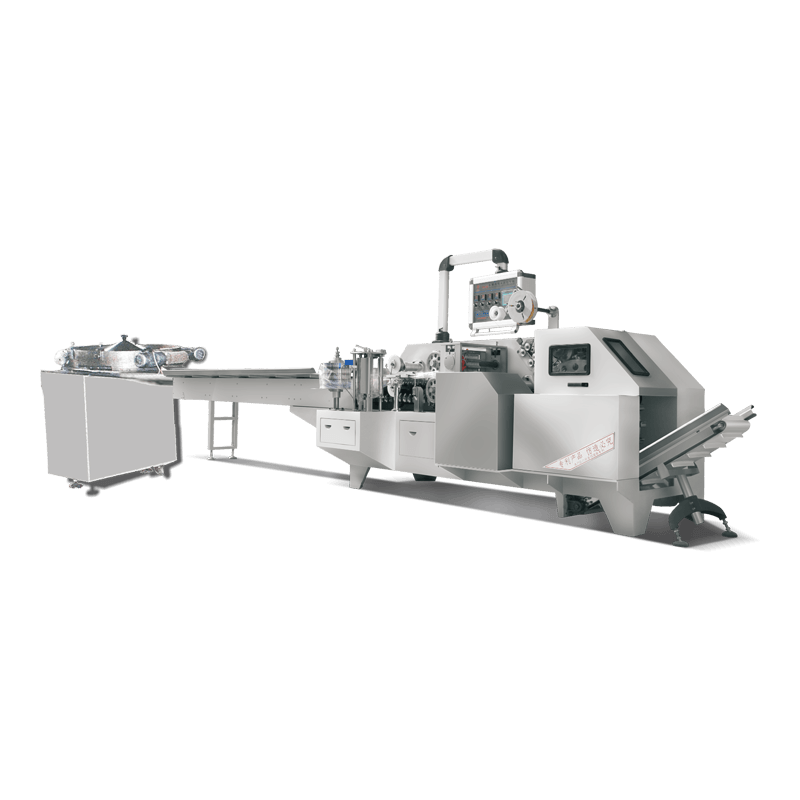
La automatización mejora la fabricación de bastones de caramelo al reemplazar las transferencias manuales intermitentes con movimientos continuos, al mantener las máquinas sucesivas a velocidades compatibles y al mantener las configuraciones del proceso lo suficientemente estables para limitar la variación y el desperdicio. La eficiencia obtenida aún depende del tamaño correcto de cada etapa, de la idoneidad de la configuración para la gama de productos prevista y de una limpieza y mantenimiento constantes. Jiangsu Flying Dragon Food Machinery Co., Ltd. suministra equipos para la formación, enfriamiento y etapas de procesos relacionados de bastones de caramelo. La revisión de los diseños de línea disponibles, los rangos de capacidad, las características de ajuste y las disposiciones de soporte frente a la producción objetivo y las especificaciones del producto permite seleccionar una configuración que mantenga una producción confiable y coordinada.
 +86-(0)515-8465666
 +86-(0)515-85566996
 +86-138 1559 9708
 flyloong@flyloongcn.com

 Inicio
